Мелкие детали оплывают: как проверить охлаждение и время слоя
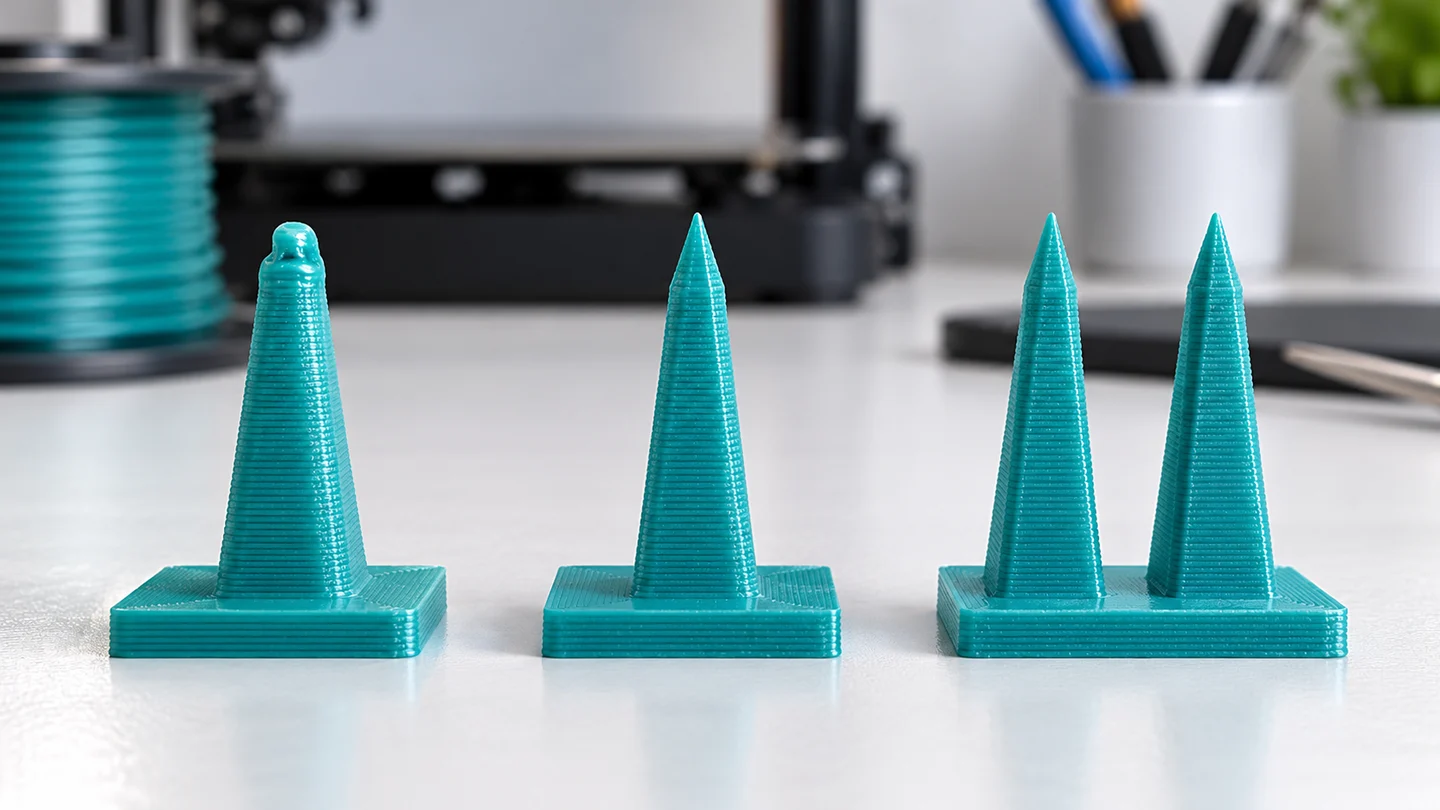
Низ модели выглядит нормально, а маленький верхний выступ размазывается и теряет форму. Причиной может быть слишком быстрое возвращение сопла к ещё мягкому слою, но похожие следы бывают и при других проблемах. Ниже — порядок сравнения небольших пробников, а не отчёт о наших физических испытаниях.
· 6 минут
1. Уточните, где начинается потеря формы
Сохраните проект и отметьте высоту дефекта. Он появляется только там, где сечение стало маленьким, или на всех поверхностях? Оплывшая вершина, пропавшая в слайсере тонкая стенка и царапины от сопла требуют разных проверок. Сначала откройте послойный предпросмотр: если нужного участка уже нет в траекториях, настройка обдува не вернёт геометрию.
Редакционный пробник: возьмите небольшой неответственный элемент той же формы и размера. Сохраните исходный вариант А. Не меняйте сразу масштаб, температуру, поток и скорость. Уменьшенная копия большой модели может изменить время каждого слоя и тем самым создать другую задачу, поэтому полезнее выделить проблемный фрагмент без изменения его размеров.
2. Различайте два контура охлаждения
Обдув изделия помогает недавно выложенному пластику сохранять форму. Охлаждение радиатора хотэнда удерживает рабочую зону плавления там, где она предусмотрена конструкцией. Это разные задачи: увеличение вентилятора детали не заменяет исправное охлаждение хотэнда. Не отключайте проверки вентиляторов и не разбирайте горячий узел для эксперимента.
В руководстве Prusa объясняется, что печать должна идти по затвердевшему предыдущему слою. Там же предупреждают: сильный обдув подходит не всем материалам и способен ухудшить коробление или сцепление слоёв. Начинайте со штатного профиля точной марки пластика и принтера. Значение для PLA нельзя автоматически переносить на ABS, ASA или гибкий материал.
3. Проверьте ограничение времени слоя
В PrusaSlicer параметр Slow down if layer print time is below замедляет печатные движения для короткого слоя. Но минимальная скорость Min print speed ограничивает это замедление: заданное время не всегда будет достигнуто. Смотрите расчёт в предпросмотре и пояснение настроек, а не только число в поле. Для другого слайсера найдите соответствующую функцию в его документации.
Подготовьте вариант Б с одним изменением охлаждающего режима в пределах штатного профиля. Не пытайтесь решить всё предельно медленной печатью: длительное чрезмерное замедление может создать другие проблемы, включая heat creep. Запишите изменённый параметр и ожидаемое отличие на маленьком участке. Число секунд выбирают под модель и оборудование, универсального значения для всех выступов здесь нет.
4. Сравните один элемент и несколько копий
Дополнительный редакционный опыт — разместить две одинаковые копии и печатать их послойно. Пока сопло работает над второй, к первой оно возвращается позже. Это отдельный вариант В, а не доказательство правильной температуры. Проверьте в предпросмотре время слоя, перемещения и нити между объектами. Не включайте последовательную печать целых объектов для этой проверки.
Если нужен простой малый образец с углами, создайте компактную коробку в генераторе и сохраните исходные размеры. Она помогает оценить углы и поверхность, но не заменяет пробник узкой вершины, если проблема именно там. Сравнивайте только релевантный участок. Не заполняйте весь стол копиями ради охлаждения, пока короткий опыт не показал полезного различия.
5. Оцените улучшение и остановитесь на проверенном варианте
После полного охлаждения сопоставьте форму, высоту выступа и состояние соседней стенки. Ожидаемое улучшение — чёткий элемент без размазывания при сохранённом сцеплении слоёв. Если вершина стала красивой, но стенка легко расслаивается, результат нельзя считать удачным. Если дефект одинаков на больших и маленьких участках, вернитесь к потоку, состоянию сопла и исходному профилю.
Меняйте следующую переменную только после записи результата предыдущей. Режим, подходящий маленькому элементу, ещё не проверен для большой детали из другой катушки. Сохраните версии проектов и фотографии для своего сравнения; не назначайте по внешнему виду допустимую механическую нагрузку. При неисправности вентилятора сначала выполните обслуживание по инструкции принтера.