Калибровка потока: как настроить количество пластика и не скрыть неисправность
Множитель экструзии — коэффициент, которым слайсер изменяет количество подаваемого пластика. В разных программах он называется Extrusion Multiplier или Flow Ratio. Это не волшебная настройка для любого дефекта. Сначала убедитесь, что принтер исправно подаёт материал, и только потом проводите сравнительный опыт. Ниже не универсальный профиль, а порядок принятия решений.
· 6 минут
1. Поймите, какую величину меняете
Prusa описывает множитель как тонкую настройку подачи под конкретный материал. Значения в прошивке и в слайсере могут действовать одновременно. OrcaSlicer отдельно выделяет Flow Ratio, объёмную скорость и Pressure Advance: эти проверки нельзя считать одним и тем же тестом.
Редакционная подготовка: сохраните копию рабочего профиля и запишите исходное значение, выбранный материал, сопло и версию слайсера. Отметьте, нет ли отдельной коррекции Flow в меню принтера или проекте. Не меняйте сразу несколько множителей: иначе будет непонятно, какой из них повлиял на результат.
2. Отделите тонкую настройку от неисправной подачи
Если нить не продвигается, шестерни щёлкают, слои пропадают или катушка цепляется, сначала остановите печать и выполните безопасную диагностику. Поднятие коэффициента не устанавливает причину. Для пропусков подачи уже есть отдельный урок: не пытайтесь заменить его подбором процента.
Редакционная развилка: настройка потока имеет смысл, когда подача воспроизводима, профиль соответствует материалу, а остаются небольшие отклонения верхней поверхности. Если проблема только в первом слое, локальном шве или посадке крышки, сначала проверяйте именно этот участок. В этой статье мы не меняем шаги двигателя и не перепрошиваем принтер.
3. Выберите одну процедуру и сохраните исходный образец
В руководстве Prusa есть визуальный и измерительный методы; условия измерения тонкой стенки привязаны к конкретному профилю. Не применяйте формулу с чужой шириной экструзии к произвольному соплу. Для первого сравнительного опыта удобнее следовать визуальному методу своей программы, не смешивая его с другим набором пробников.
В OrcaSlicer откройте руководство Flow Ratio для используемой версии и выбранного метода. Нарежьте предусмотренный им образец, сохраните проект и подпишите результат. Не заменяйте непонятный этап случайным скачанным G-code: файл должен быть подготовлен для вашего принтера. После остывания осматривайте один и тот же участок при одинаковом свете.
В актуальном руководстве Orca метод YOLO прибавляет модификатор к исходному коэффициенту: например, 0,98 + 0,01 = 0,99. Старый двухпроходный метод использует процентную формулу. Это разные шкалы: не подставляйте число с одного теста в расчёт другого. Выберите свой метод, выполните именно его этапы, внесите результат в профиль материала и сохраните его.
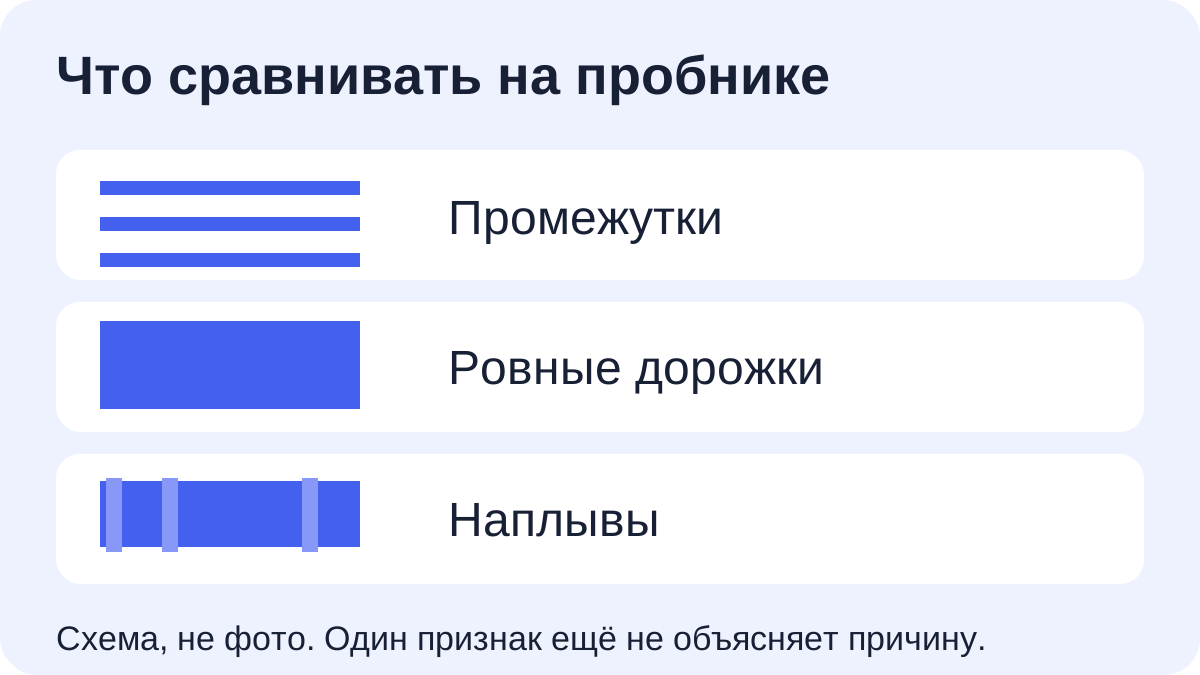
4. Сравните поверхность, изменив только один фактор
Prusa предлагает оценивать верхнюю поверхность: заметны ли промежутки между дорожками или избыточное накопление пластика. Подбирайте изменение в рамках выбранной официальной процедуры. Не меняйте вместе с множителем температуру, скорость, охлаждение, утюжку и геометрию образца — сравнение потеряет смысл.
Редакционный критерий: поверхность стала ровнее без новых промежутков и без накопления у краёв, а результат повторился. Если соседние варианты неразличимы, не выбирайте цифру наугад: вернитесь к исходным настройкам и проверьте, применился ли нужный профиль. Вид одной красивой стороны ещё не подтверждает точность всех размеров.
5. Перенесите результат на свою модель
После калибровочного образца подготовьте небольшую табличку в генераторе 3DPR и сохраните STL. Это пример реального изделия, не замена специальному калибровочному тесту. Проверьте фон, края и рельеф текста, затем сравните исходный профиль с настроенным. Не изменяйте сам STL между этими попытками.
Если деталь входит в сборку, отдельно проверьте посадку после остывания. Не уменьшайте весь поток только ради слишком тугой крышки: зазор задан ещё и моделью. Запишите, к какой катушке относится результат, сохраните профиль и повторите удачную печать. Для другого материала или сопла прежнее значение не считается автоматически проверенным.