Подача остановилась в середине печати: когда подозревать heat creep
Принтер сначала печатает нормально, затем продолжает движения почти без пластика. Одна из возможных причин — heat creep: нежелательный прогрев выше рабочей горячей зоны. Этот урок помогает выбрать проверку, а не объявить любой засор перегревом. В основе — руководство Prusa для MK2.5/MK3-семейства; конкретные операции обслуживания нужно брать из инструкции своего оборудования. Изображения созданы с ИИ, не являются тепловизионными измерениями или чертежами.
· 7 минут
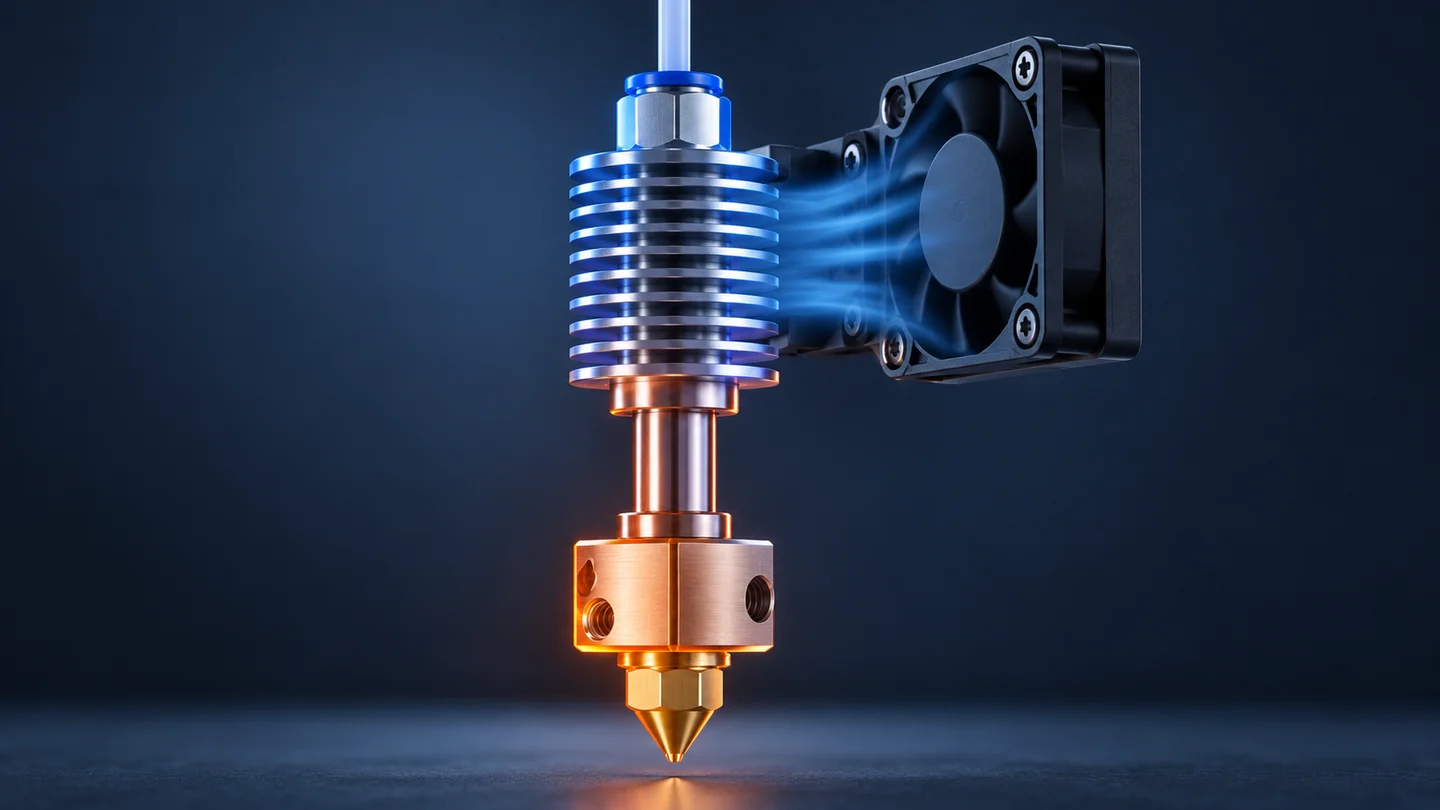
1. Что должно оставаться холодным
Хотэнд расплавляет нить перед выходом через сопло. Радиатор и термобарьер помогают отделять эту область от участка выше. В описании Prusa heat creep возникает, когда нить размягчается слишком высоко и затрудняет движение в канале. Щелчки экструдера и прекращение подачи возможны, но сами по себе не доказывают этот механизм: похожие симптомы бывают у других засоров.
Красно-синее освещение на иллюстрации лишь разделяет зоны для объяснения. По цвету металла на обычном фото нельзя определить температуру внутри канала. Не проверяйте радиатор пальцем во время работы и не снимайте защиту ради наблюдения. Если появилась ошибка температуры, запах перегрева проводки или утечка расплава, остановитесь штатно и переходите к инструкции производителя, а не к подбору слайсера.
2. Зафиксируйте момент остановки
Сохраните проект, название катушки и профиль. Запишите, когда началась недоподача: сразу после загрузки, на маленьких медленных участках или после длительного нормального старта. Отметьте условия помещения и состояние корпуса принтера. Дальше сравнивают именно этот сценарий, а не любой маленький кубик, который случайно допечатался.
Сначала проверьте внешний путь нити: свободно ли разматывается катушка, нет ли зацепа и соответствует ли профиль установленному соплу? Если проблема начинается сразу, не пропускайте общий маршрут диагностики подачи. Heat creep — гипотеза после проверки других причин, а не объяснение по умолчанию. После остановки не проталкивайте нить силой и не возобновляйте испорченную деталь ради эксперимента.
3. Не перепутайте два вида охлаждения
Вентилятор обдува детали влияет на только что уложенный пластик; вентилятор радиатора обслуживает сам хотэнд. Изменение обдува модели не заменяет исправное охлаждение радиатора. По инструкции принтера проверьте, нет ли сообщения об ошибке вентилятора, перекрытого воздухозабора или видимого загрязнения. Осмотр и очистка выполняются только в предусмотренном безопасном состоянии, без касания горячих и движущихся частей.
Prusa среди факторов heat creep называет недостаточное охлаждение радиатора, высокую окружающую температуру и условия закрытого корпуса, особенно при PLA. Это не команда открыть любую камеру посреди задания. Проверьте разрешённый производителем режим для материала и принтера; при необходимости измените условия до нового запуска. Не направляйте случайный мощный вентилятор на всю модель: так можно добавить другую проблему охлаждения.
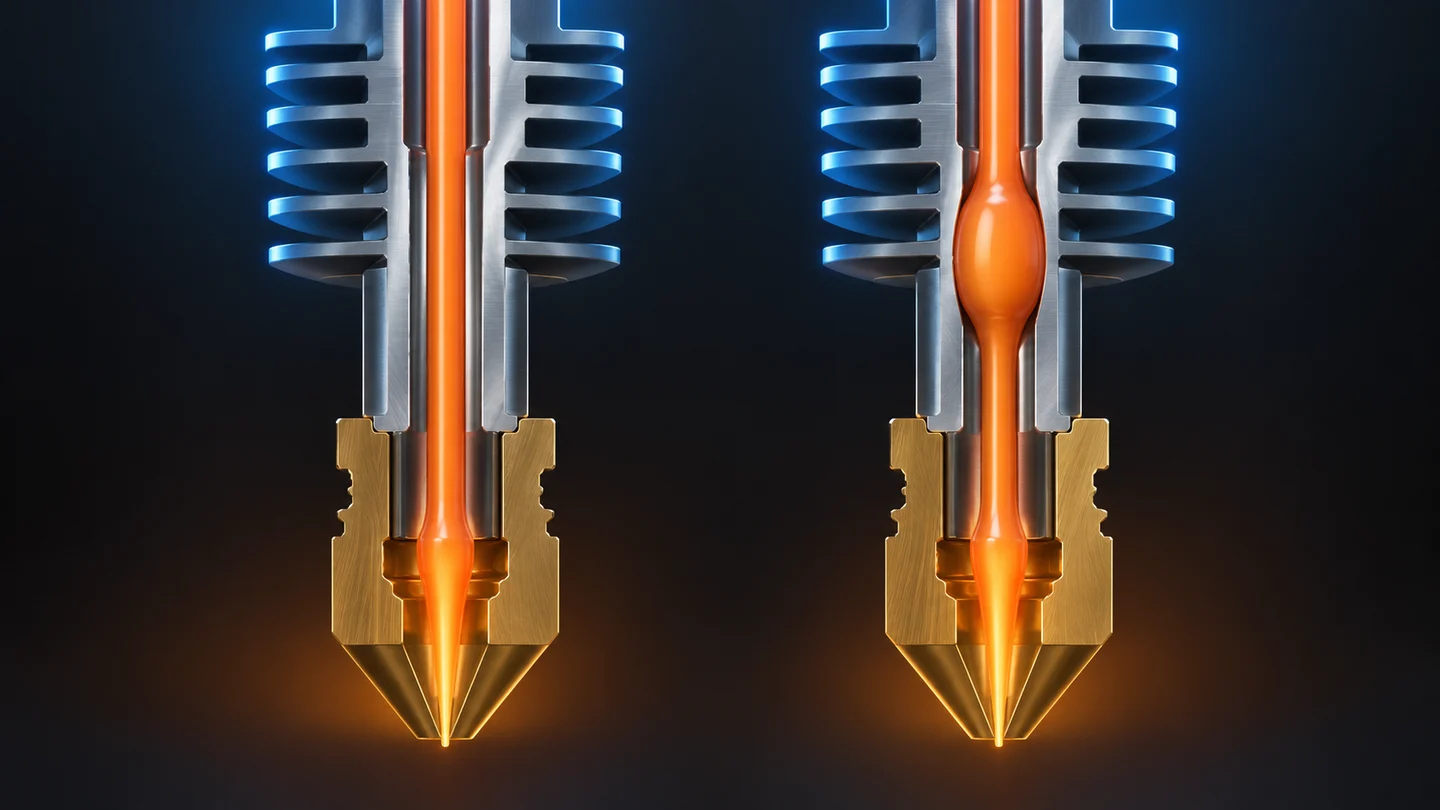
4. Сначала устраните препятствие разрешённым способом
Даже если перегрев кажется вероятным, уже возникшее препятствие может мешать следующему запуску. Найдите руководство именно своей модели хотэнда и установленного сопла. Прочистка, холодная протяжка и замена подходят не всем конструкциям одинаково. Не переносите чужие температуры, усилия или момент затяжки из видео.
Если инструкция не позволяет однозначно выбрать действие, отправьте в поддержку сохранённый проект и описание момента отказа. Самостоятельная разборка не обязательна для постановки вопроса. Не сверлите сопло, не отключайте температурную защиту и не наносите случайную пасту на детали узла по этому уроку. После обслуживания проверьте отсутствие утечки штатным способом, прежде чем оставлять длинное задание.
5. Повторите сценарий, изменив одну причину
Редакционный пример: небольшая коробка из PLA печатается сначала ровно, затем подача ухудшается. В генераторе коробок можно подготовить воспроизводимый образец с прежними стенками, но короткая печать не подтверждает проблему, возникающую только через длительное время. Запишите продолжительность и участок исходного сбоя. Для сравнения используйте то же задание, если оно безопасно и не расходует неоправданно много материала.
Меняйте одну разрешённую переменную: например, предусмотренный производителем режим корпуса для PLA. Не повышайте температуру автоматически при любой недоподаче. Сохраните сопло, профиль и катушку, если они не были отдельной проверяемой причиной. Ожидаемый результат — равномерная подача не только в начале, но и на участке, где она раньше прекращалась; повтор должен пройти без новых ошибок. Если улучшения нет, верните настройку и пересмотрите гипотезу.