Первая печать PLA: от выбора профиля до проверенного органайзера
PLA — распространённый пластик для филаментной 3D-печати, то есть печати расплавляемой нитью. Он удобен для первого опыта, но удачный старт — это не поиск одной «волшебной» температуры. Ниже — последовательность проверки на небольшой бытовой коробке. Мы не проводили физического испытания для этой статьи; практический порядок — редакционная рекомендация, свойства материала сверены с документацией Prusa.
· 6 минут
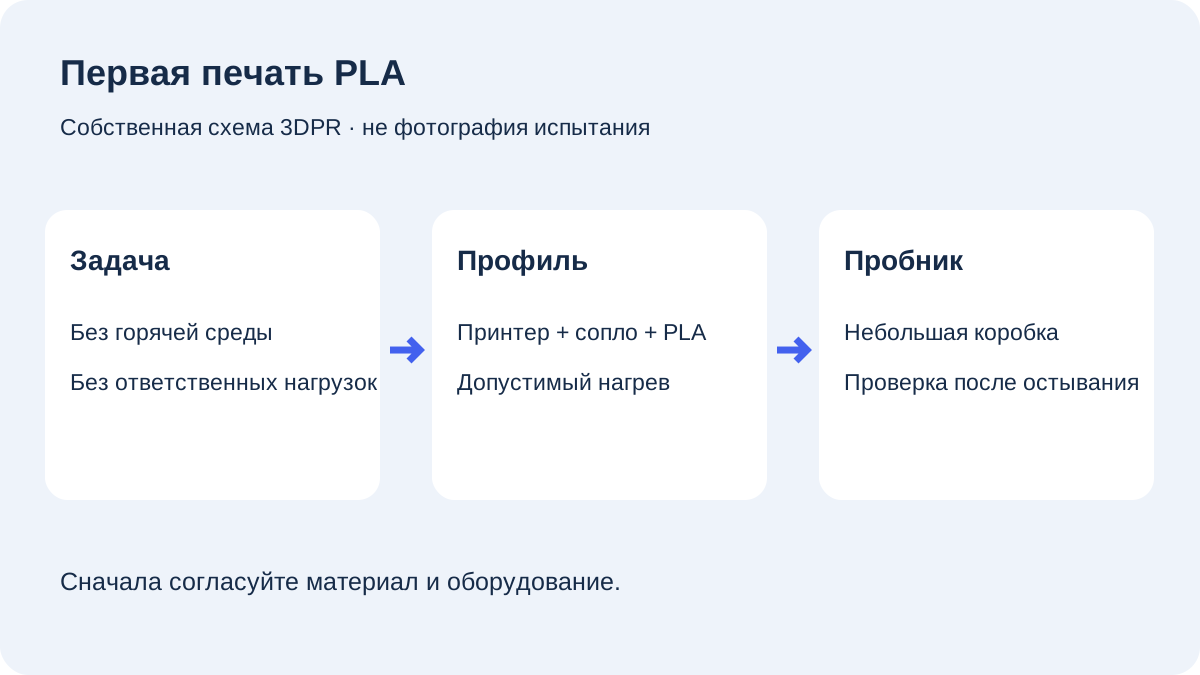
1. Проверьте, подходит ли PLA вашей задаче
Prusa относит PLA к простым в печати материалам для детализированных моделей и быстрых прототипов. Среди ограничений — хрупкость, невысокая температурная и ультрафиолетовая стойкость. Поэтому для первого проекта подойдёт настольный органайзер, а не горячий автомобильный салон, уличное крепление или ответственная нагруженная деталь.
Запишите назначение коробки, её габариты и то, что будете проверять: непрерывность стенок, плоское дно или посадку крышки. Не считайте название PLA доказательством пригодности для еды или медицинского применения. Красивая поверхность не заменяет проверку назначения.
2. Соберите согласованную связку профилей
В слайсере — программе подготовки задания — выберите фактический принтер, установленный диаметр сопла и профиль своей марки PLA. Сопло — отверстие, через которое выходит расплав; неверный размер в профиле меняет расчёт дорожек. Сверьте температуры профиля с инструкцией катушки и допустимыми пределами оборудования. Если совместимость неясна, уточните её до нагрева.
Сохраните копию проекта до изменений. Сначала используйте рекомендованный профиль охлаждения и скорости, а не максимальные цифры принтера. Не переносите параметры PETG на PLA целиком. Добавки, цвет и состав разных PLA могут различаться: прежняя удачная катушка не подтверждает любой новый материал.
3. Подготовьте стол и состояние нити
Найдите инструкцию именно вашего покрытия стола: способы очистки, допустимый состав и необходимость вспомогательного слоя зависят от поверхности. Не очищайте её случайным растворителем и не касайтесь рабочей зоны пальцами после подготовки. Стол должен удерживать модель, но позволять безопасно снять её штатным способом.
Если катушка вызывает подозрение, проверьте хранение и состояние нити отдельно. При необходимости сушки используйте указания производителя материала и совместимую сушилку, не бытовую духовку. Не компенсируйте возможную влажность одновременным увеличением температуры и ретракции — отведения нити перед перемещением сопла.
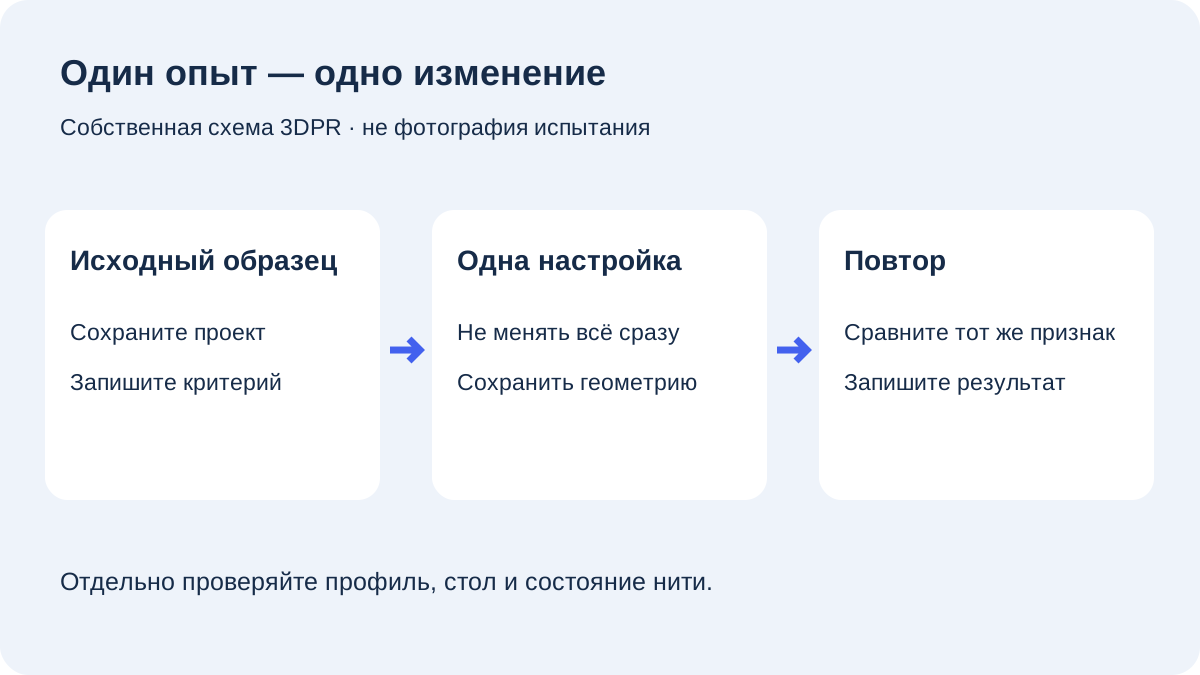
4. Напечатайте небольшую простую коробку
Откройте генератор коробок 3DPR, задайте небольшую невысокую коробку без декора и сохраните STL. Загрузите файл в слайсер, проверьте единицы измерения и рабочую область. Просмотрите первый слой, стенки и верхние участки по слоям. STL хранит форму, но не подтверждает пригодность материала и не содержит готового профиля принтера.
Наблюдайте начало, не касаясь горячих и движущихся частей. Если дорожки отрываются, остановите задание и переходите к диагностике первого слоя. Если печать идёт нормально, закончите образец без изменения сразу нескольких настроек. Сохраните название использованного профиля и катушки.
5. Проверьте результат и только затем увеличивайте модель
Дождитесь разрешённого инструкцией охлаждения, снимите коробку штатным способом и осмотрите её при одинаковом освещении. Ожидаемый результат: дно не оторвалось по краям, стенки непрерывны, а предмет помещается как задумано. Для крышки отдельно проверяйте посадку после остывания.
Если есть дефект, выберите одну проблему и один проверяемый фактор. Запишите исходное и новое значение, повторите тот же образец и сравните по прежнему критерию. Повтор успешной печати полезнее, чем переход сразу к большой партии. PLA храните по инструкции производителя; образцы и записи помогут отличить изменение материала от настройки.