Засор или износ сопла: как выбрать проверку и не менять всё подряд
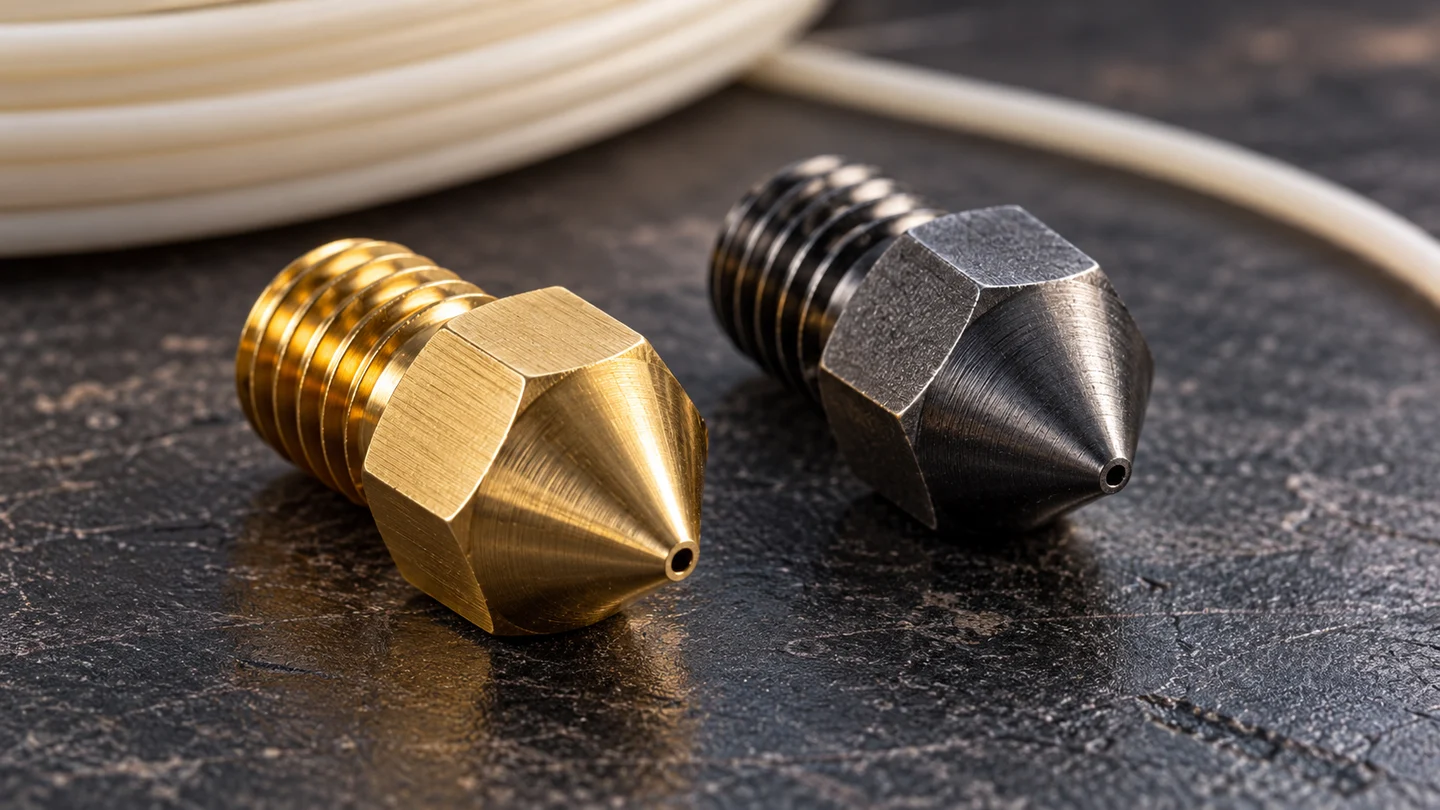
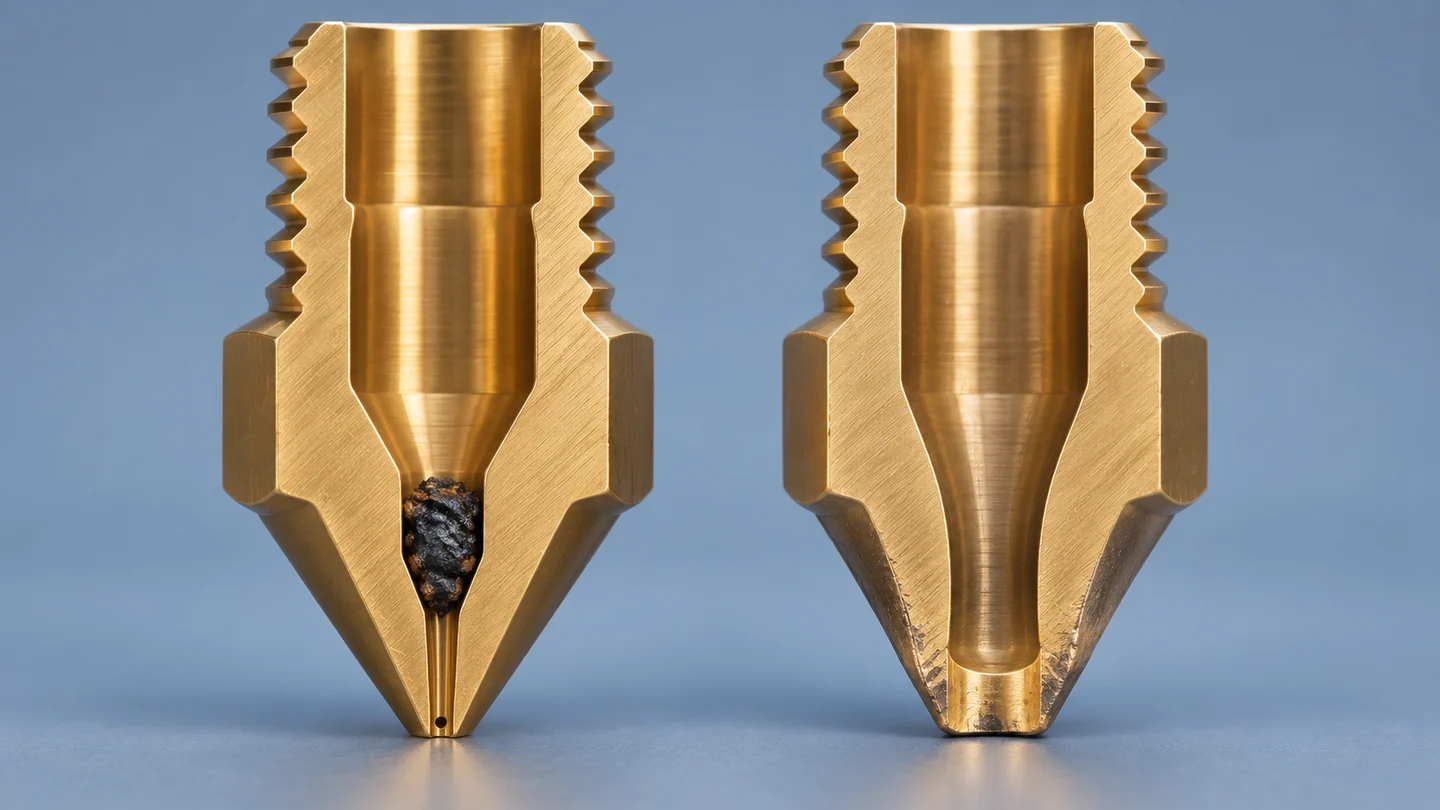
Пропуски на стенке не означают автоматически, что сопло пора выкручивать. Подаче может мешать препятствие, а после абразивных материалов может измениться само отверстие. Здесь разбираем выбор следующего безопасного шага, не повторяя весь урок о недостаточной экструзии. Изображения — ИИ-иллюстрации; разрез условный, не чертёж конкретного хотэнда.
· 7 минут
1. Запишите симптомы до вмешательства
Сохраните неудачный проект, материал и профиль. Отметьте, началась ли проблема после смены катушки, длительной работы или обслуживания. Посмотрите послойный предпросмотр: если нужной дорожки там вообще нет, прочистка сопла её не добавит. Сначала исправляют геометрию или нарезку. Если дорожка есть, переходят к проверке подачи.
Prusa перечисляет возможные признаки частичного засора: разрывы, пропуски слоёв, неравномерный выход нити, её заворачивание к соплу. Щелчки экструдера могут сопровождать сопротивление подаче. Но отдельный звук или загнувшаяся нить не устанавливают причину однозначно. Осматривайте процесс с безопасного расстояния; не касайтесь горячего узла и не пытайтесь протолкнуть нить рукой во время печати.
2. Сравните две разные неисправности
Засор — препятствие на пути расплава; износ — изменение поверхности или размеров сопла. В опубликованном исследовании E3D абразивный угленаполненный материал повредил латунное сопло: изменилась форма наконечника и выходного отверстия. Это пример производителя на определённом материале, не универсальный ресурс в граммах для всех сопел.
Редакционный вывод для диагностики: очистка может убрать загрязнение, но не возвращает утраченный металл. В то же время история печати обычной нитью не доказывает отсутствие загрязнения. Запишите, были ли наполнители и соответствует ли сопло требованиям их производителя. Не определяйте диаметр на глаз по рисунку и не выдавайте большой выход нити в воздухе за измерение отверстия.
3. Отделите внешнюю подачу от самого сопла
До разборки проверьте свободное разматывание катушки и предусмотренный инструкцией путь нити. Нет ли внешнего зацепа или недавней смены профиля? Сверьте фактическое сопло и выбранный в слайсере диаметр. Не компенсируйте неизвестную причину увеличением общего потока: так можно спрятать один симптом и испортить другие участки.
Пример: вчера коробка печаталась ровно, сегодня появилась прерывистая стенка. Сначала сравните проекты и катушки. Если между ними изменились материал, скорость и сопло, вернуть только один параметр уже полезнее, чем объявить виновным хотэнд. Когда внешние причины неясны, используйте общий диагностический маршрут и журнал наблюдений.
4. Обслуживайте только по инструкции своего узла
Холодная протяжка, или cold pull, — очистка внутреннего канала вытягиванием подготовленной нити по определённой процедуре. Prusa описывает её для частичного засора, когда материал ещё выходит; для полного засора предусмотрен другой маршрут. В том же руководстве есть исключение для Nozzle X. Поэтому название метода не означает, что он подходит любому соплу.
Найдите руководство именно своего принтера и сопла, проверьте совместимость метода, материал очистки и порядок нагрева. Не переносите температуры, усилия и моменты затяжки с другого хотэнда. Не сверлите выходное отверстие и не вводите случайную проволоку по этой статье. При повреждении проводов, утечке расплава, ошибке нагрева или непонятном сопротивлении остановитесь и обратитесь в поддержку. Штатная замена тоже требует своей инструкции.
5. Проверьте результат на прежнем задании
После разрешённого обслуживания верните согласованную связку сопла, материала и профиля. Для проверки используйте прежний небольшой пробник или создайте простую низкую коробку в генераторе 3DPR. Просмотрите стенки в слайсере. Если пришлось заменить тип сопла, применяйте подходящий ему профиль и повторяйте необходимые штатные проверки; это уже отдельное изменение оборудования, а не чистый опыт только с очисткой.
Ожидаемый результат: рассчитанные дорожки выполняются непрерывно, прежние пропуски не возвращаются, нет утечки у узла и новых ошибок. Сравните коробки после охлаждения при одинаковом освещении, затем повторите удачный образец. Если симптом остаётся, не проводите бесконечные агрессивные чистки. Сохраните проект и наблюдения для следующей проверки или обращения в сервис.
В журнале разделяйте наблюдение и предположение: «на двух стенках появились разрывы после смены катушки» полезнее записи «сломалось сопло». Добавьте версию профиля, выполненную процедуру и то, что изменилось после неё. Так следующая проверка начинается с данных, а не с повторения уже неудачного действия.