Провисают мосты: как проверить пролёт, охлаждение и настройки печати
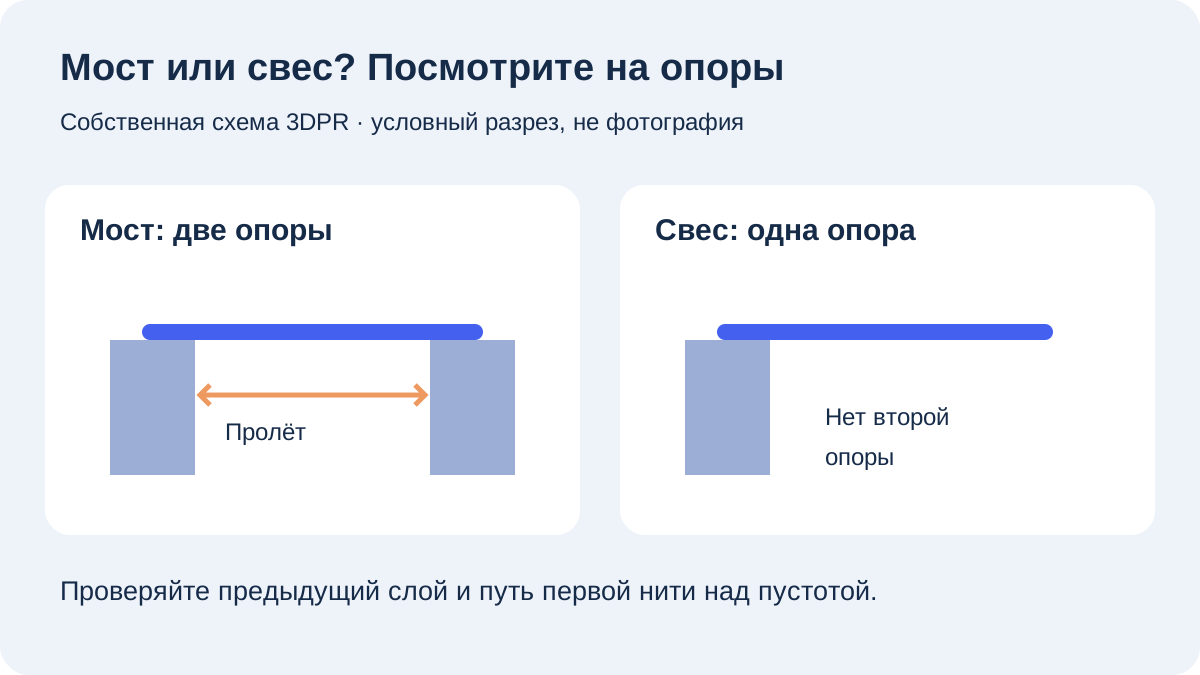
Мост — участок, где нить укладывается через свободный пролёт между уже напечатанными опорами. Типичный дефект — провисшие нити снизу. Но не каждый выступ является мостом: у свеса опора может быть только с одной стороны. Ниже — порядок проверки обычной филаментной печати по руководству Prusa и редакционный протокол сравнения пробников; физического теста для статьи мы не проводили.
· 6 минут
1. Найдите первый слой над пустотой
В послойном предпросмотре найдите момент, когда дорожка впервые пересекает зазор. Посмотрите предыдущий слой: действительно ли с двух сторон есть участки, на которые она ляжет? Запишите длину свободного пролёта и направление линий. Проверяйте путь нити, а не только общий размер отверстия.
Если одной опоры нет, используйте урок о свесах, ориентации и поддержках. Если края опор уже испорчены или оторвались от стола, сначала исправьте их: настройка моста не восстановит потерянное основание. Prusa отмечает, что короткие пролёты печатать проще, а качество зависит от настроек мостов, скорости и охлаждения.
2. Сделайте исходный образец воспроизводимым
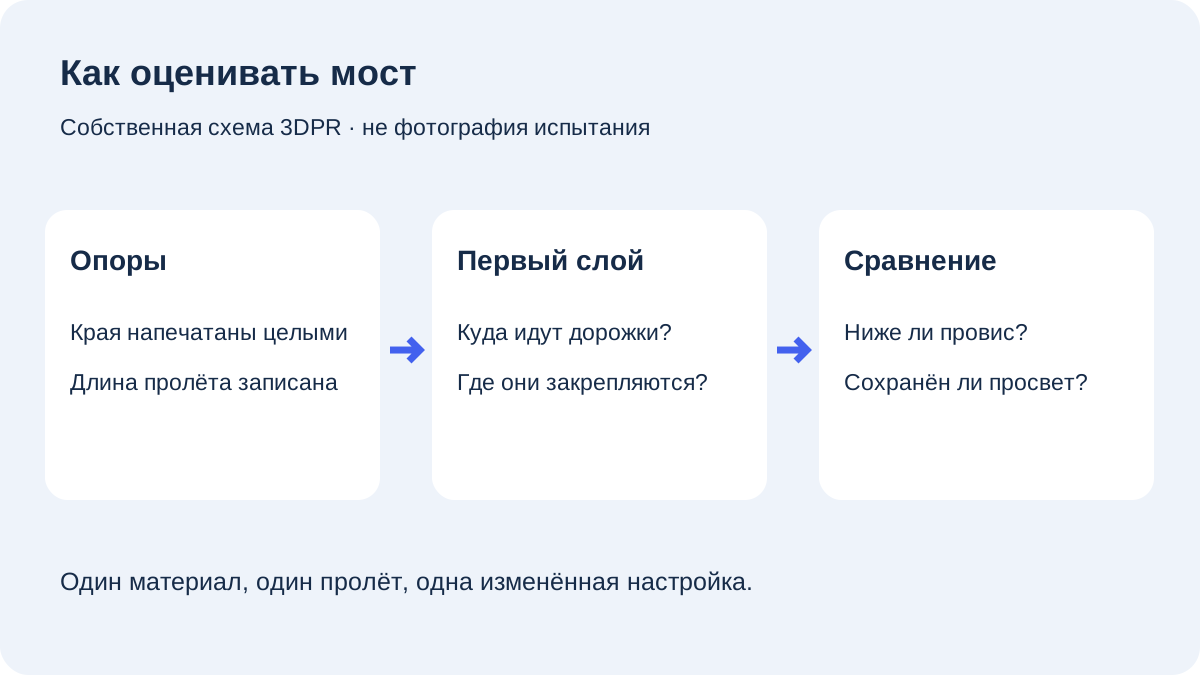
Сохраните проект, материал, профиль, ориентацию и исходное значение настройки мостов. Используйте небольшой тест с тем же пролётом либо разрешённый к изменению фрагмент своей модели. Не уменьшайте его целиком: масштабирование сократит расстояние и сделает сравнение с исходной задачей нечестным.
Если большая модель неудобна для эксперимента, в инструменте разрезания моделей 3DPR можно подготовить отдельный участок. До экспорта проверьте, что разрез не уничтожил обе опоры и основание. После переноса в слайсер снова сравните геометрию: инструмент разделяет модель, но не выбирает за вас правильный образец.
3. Сначала проверьте охлаждение без вмешательства в механику
Prusa объясняет роль обдува: выдавленная нить должна успевать охлаждаться в пролёте. Убедитесь по предпросмотру и профилю, что применяется предусмотренный для материала режим. По инструкции принтера проверьте работу вентилятора обдува детали; не путайте его с вентилятором охлаждения хотэнда.
Не лезьте в работающий принтер и не отключайте защиту. Обслуживание выполняйте только штатным способом при безопасном состоянии оборудования. Не ставьте максимальный обдув для всех пластиков: допустимый режим зависит от материала. Если механизм исправен, напечатайте исходный образец и сохраните его для сравнения.
4. Меняйте одну настройку моста за опыт
В руководстве Prusa предложены уменьшение скорости и подачи именно мостов, изменение ориентации или локальная поддержка длинного пролёта. Это направления проверки, не универсальные численные значения. Начните с профиля материала и сделайте отдельную копию проекта для одного изменения.
Например, сначала измените только скорость Bridges в пределах документации своего профиля. Сравните результат с исходным. Если улучшения нет, верните значение и отдельно исследуйте Bridge flow ratio — относительную подачу для мостов. Не снижайте общий поток всей модели ради одного провисающего участка: так вы добавите ещё одну переменную и можете испортить остальные стенки.
5. Решите, достаточно ли улучшения
После охлаждения сравните нижнюю поверхность при одинаковом освещении. Полезные критерии: непрерывные нити, меньший провис, отсутствие оторванных петель и сохранение нужного просвета. Проверяйте и следующий слой над мостом. Лучший внешний вид снизу ещё не доказывает прочность или точный размер отверстия.
Если результат неприемлем, не продолжайте печатать всё более длинные мосты ради эксперимента. Проверьте другую ориентацию либо добавьте локальную поддержку и оцените её снятие на маленьком образце. Удачный результат повторите; запишите, для какого пролёта, материала и профиля он получен, не превращая его в обещание для всех деталей.