TPU без путаницы: как подготовить подачу и напечатать гибкий пробник
TPU — термопластичный полиуретан, из которого делают гибкие печатные детали. Мягкая нить и мягкое готовое изделие — не одна настройка: подачу определяют оборудование и материал, а гибкость детали зависит ещё и от конструкции. Разберём подготовку маленького образца. Это редакционный порядок проверки по документации, не отчёт о наших испытаниях.
· 6 минут
1. Уточните точную марку, а не только слово FLEX
Prusa относит гибкие филаменты к сложным в печати: возможны замятие в механизме подачи, нити и трудное удаление поддержек. Polymaker, например, указывает для PolyFlex TPU95 твёрдость Shore 95A и отдельно описывает влияние стенок и заполнения на гибкость изделия. Это характеристика конкретного материала, не всех TPU.
Редакционная подготовка: найдите паспорт своей катушки, поддерживаемую систему подачи и штатный профиль. Запишите нужное поведение детали: слегка прогибаться или заметно сжиматься. Не оценивайте допустимую нагрузку, контакт с кожей, пищей или химикатами по одному числу твёрдости: для таких применений нужны отдельные подтверждения.
2. Проверьте весь путь до сопла
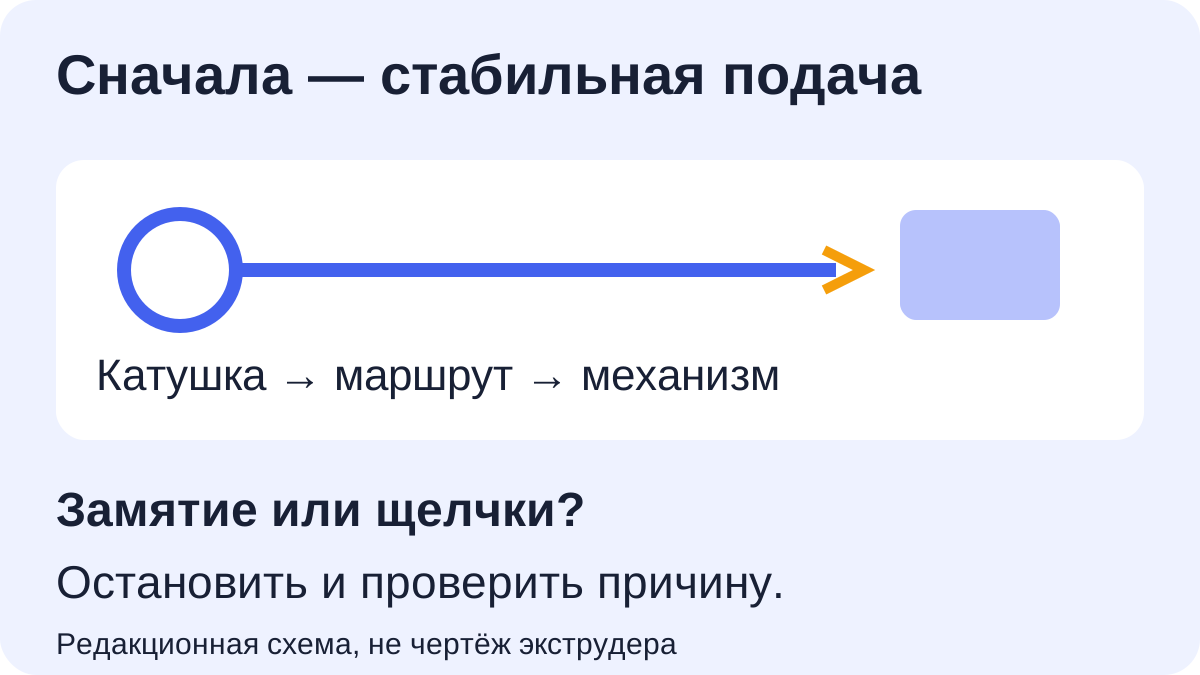
По руководству Prusa слишком сильный прижим подающих шестерён может приводить к замятию гибкой нити. Но ослаблять любой винт на любом принтере наугад нельзя: регулировку выполняют только по инструкции своей модели. Также заранее проверьте совместимость автоматической или многокатушечной системы с конкретным TPU.
Редакционный осмотр выполняйте при штатно остановленной машине. Катушка должна подаваться по разрешённому маршруту без очевидных зацепов. Загружайте материал по процедуре принтера. Если нить смялась, перестала продвигаться или появились повторные щелчки, остановите опыт. Не пытайтесь пальцами исправлять подачу у движущихся шестерён и горячего сопла.
3. Не переносите настройки PLA на гибкий материал
Prusa рекомендует держать гибкий материал сухим и использовать подходящий профиль скорости. При этом даже официальные рекомендации разных производителей по охлаждению и ретракции различаются. Поэтому мы не приводим единое значение: начните с профиля для вашей марки и оборудования, соблюдая ограничения хотэнда и стола.
Для сушки используйте документацию именно этой катушки, допуски её каркаса и инструкцию предназначенной для филамента сушилки. Не усредняйте температуры разных марок TPU. Редакционный контроль: сначала устраните явные проблемы загрузки и влажности, затем оценивайте результат печати; не компенсируйте механическое замятие всё большим потоком.
4. Пример: маленькое клише для сравнения
В генераторе штампов 3DPR подготовьте небольшое клише с простой крупной надписью. Экспортируйте именно нужную часть и проверьте её ориентацию и рельеф в слайсере. Генератор не делает любой TPU пригодным для штемпельной краски и не гарантирует качество оттиска — это проверяют на отдельном образце.
Сохраните исходный проект. После печати и остывания оцените непрерывность подложки, сохранность букв и требуемый прогиб. Если проверяете отпечаток, используйте совместимую по документации краску и ненужный лист бумаги. Не начинайте с мелкого логотипа: по простому образцу легче понять, проблема в подаче, геометрии или выбранной мягкости.
5. Разделите настройку печати и гибкости
Если подача стабильна, но образец слишком жёсткий, не меняйте одновременно состав, толщину, заполнение и ретракцию. Polymaker прямо связывает гибкость печатной детали со стенками и заполнением. Редакционный опыт: сравните одну конструктивную переменную на одинаковой геометрии и материале. Менять мягкость катушки и профиль одновременно неудобно для диагностики.
Критерий улучшения — повторяемая печать без замятия, целый рельеф и подходящий прогиб. При нитях обратитесь к отдельной диагностике, не задавая сразу огромную ретракцию. Сохраните два проекта с подписями: исходный и удачный; затем повторите маленький образец до печати полного изделия.