Трещины между слоями: как отличить расслоение от пропусков пластика
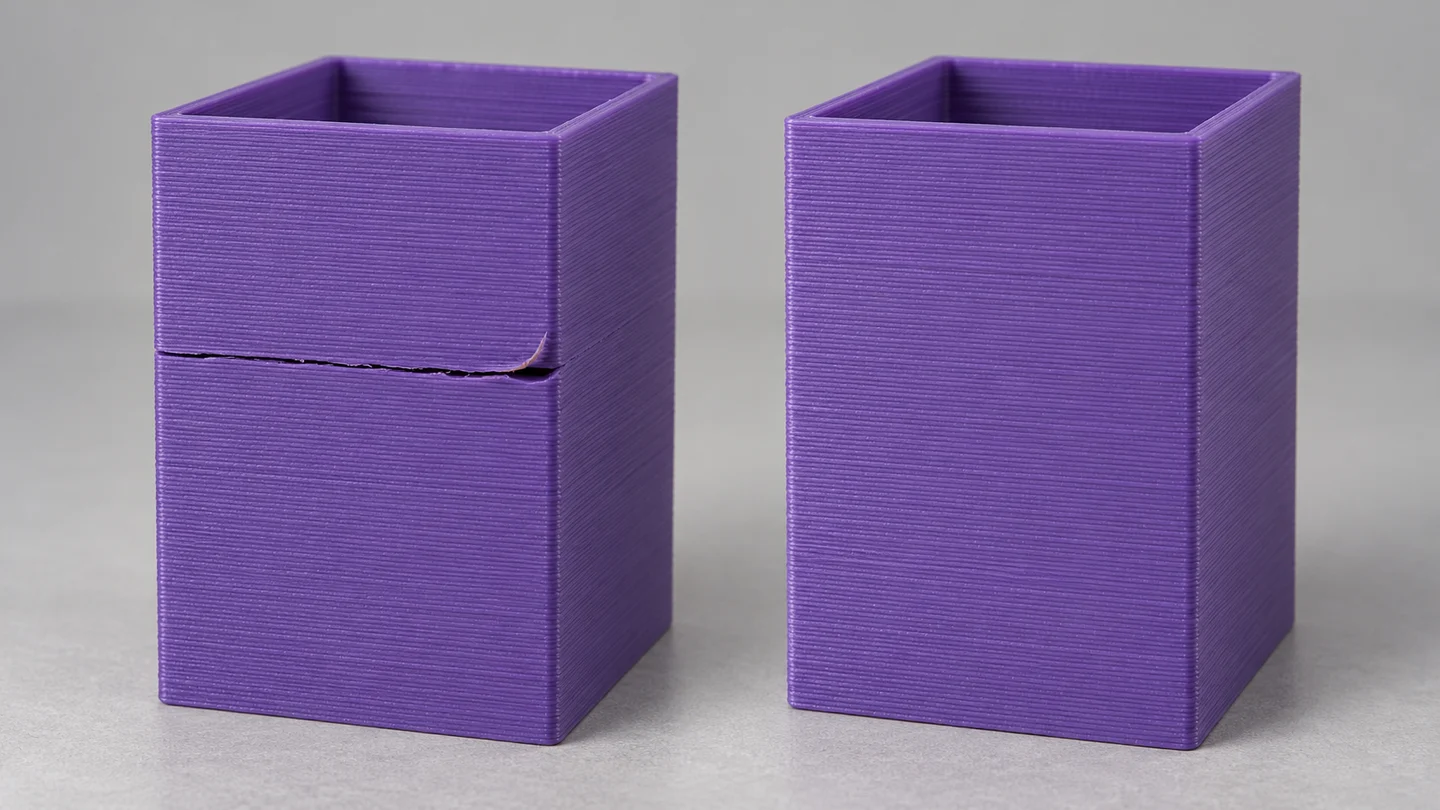
На высокой стенке появилась горизонтальная щель, хотя выше неё принтер продолжил строить модель? Это может быть расслоение — разделение уже уложенных слоёв. Но похожий след оставляют пропуски подачи и некоторые особенности модели. Сначала определим тип проблемы, затем выберем одну проверку. Иллюстрации созданы с ИИ и преувеличивают симптомы для объяснения; физических испытаний для статьи мы не проводили.
· 7 минут
1. Осмотрите щель, а не только общий вид
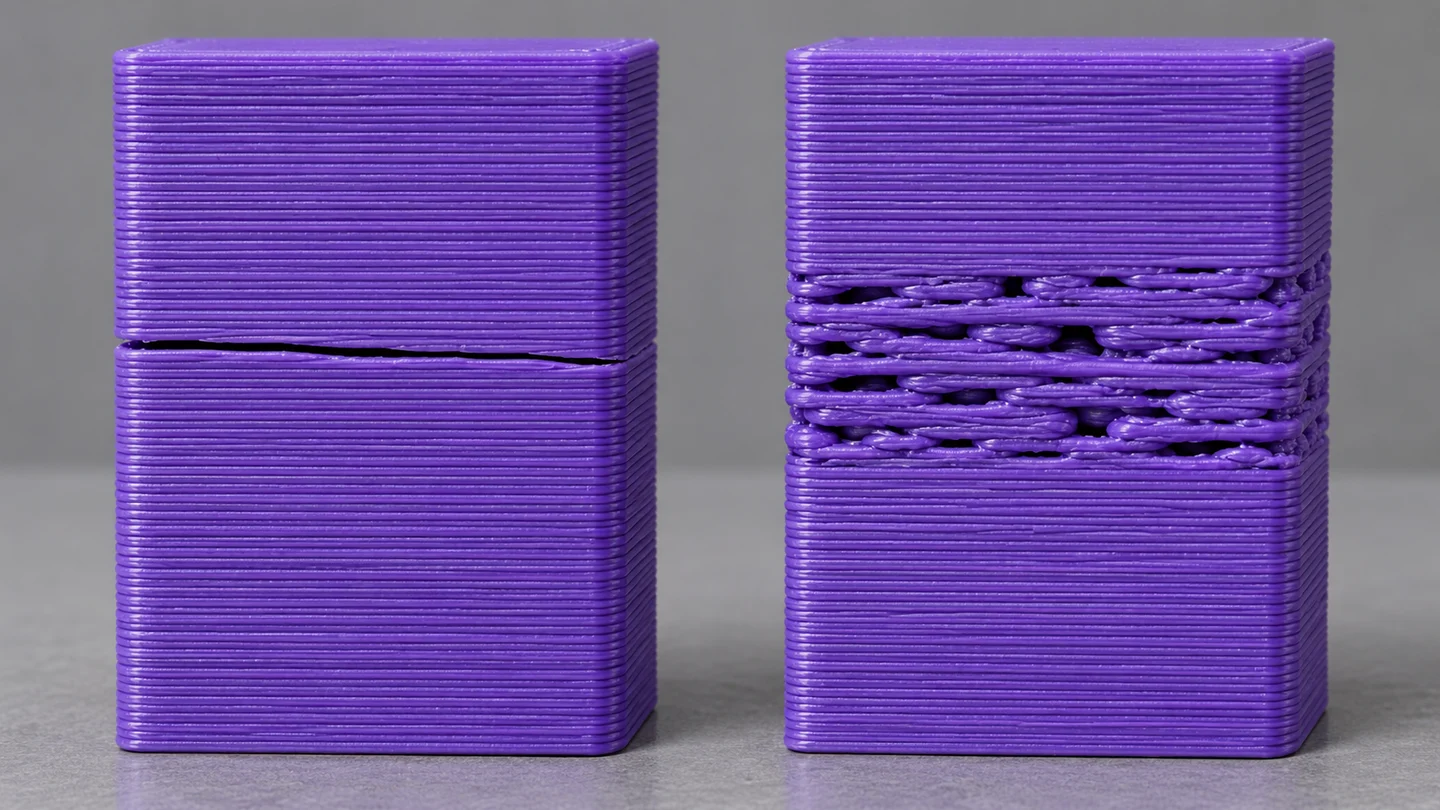
Остановите неудачное задание штатным способом и дождитесь безопасного охлаждения. Посмотрите на стенку сбоку при косом свете. Узкая чистая трещина, края которой немного разошлись или загнулись, отличается от рыхлой полосы с прерывистыми дорожками. Prusa описывает расслоение как ситуацию, когда усилия от неравномерного охлаждения превышают сцепление слоёв. Неверные температуры профиля и чрезмерное охлаждение — возможные факторы, а не единственный диагноз.
Запишите высоту дефекта, его протяжённость и стороны детали, на которых он виден. Снимите крупный план без изгибания горячей коробки. Не пытайтесь «доказать прочность» рывком руками: повреждённый образец уже не годится для ответственного применения, а случайное усилие ничего надёжно не измеряет. Если верхняя часть заметно смещена вбок, это другой признак, который требует проверки движения, а не только температуры.
2. Проверьте модель и подачу отдельно
Откройте сохранённый проект и найдите эту высоту в послойном предпросмотре. Нет ли здесь разрыва самой геометрии, окончания одной детали, пустого участка или ненужной паузы? Проследите, существуют ли непрерывные стенки до и после проблемной зоны. Если дорожки отсутствуют уже в задании, сначала исправляют модель или нарезку. Разогрев не создаст отсутствующую траекторию.
Если видна широкая полоса разреженного пластика, щелчки подачи или повторные пропуски на разных высотах, начните с отдельного урока о недостаточной экструзии. Не увеличивайте общий поток, пока не исключено препятствие в подаче. Когда стенка выглядит плотной, а трещина проходит по границе слоёв, продолжайте проверку профиля и условий охлаждения. Одна фотография всё равно не исключает сочетания причин.
3. Верните согласованный профиль материала
Сверьте выбранные принтер, сопло и материал с тем, что действительно установлено. Сравните температуры и охлаждение с профилем производителя катушки и ограничениями оборудования. Важно проверить и настройки после первого слоя: хороший старт не означает, что дальше действует тот же режим. Сохраните исходную версию проекта перед изменением.
Не переносите совет «выключить вентилятор» с ABS на любой материал и не отключайте охлаждение хотэнда — узла расплавления нити. Обдув детали и охлаждение самого узла выполняют разные задачи. Для ABS/ASA организация камеры и воздуха должна соответствовать инструкции; не закрывайте вентиляцию помещения ради борьбы со сквозняком. Если безопасные условия не обеспечены, эксперимент откладывают.
4. Проверьте ориентацию и выберите небольшой образец
Направление слоёв — часть конструкции, а не только способ удобно поставить модель. Prusa отмечает направленность свойств FFF-деталей и возможность улучшить ориентацию отдельных частей при разделении модели. Однако поворот не гарантирует прочность и может добавить поддержки или изменить размеры посадки. Ответственные крепления требуют отдельной инженерной проверки.
Для бытового примера создайте в генераторе коробок небольшую коробку с той же толщиной и достаточной высотой стенок. Не уменьшайте весь исходный файл общим масштабом: одновременно изменятся стенка и условия печати. Если исследуется конкретная большая модель, подготовьте разрешённый к изменению участок инструментом разрезания и проверьте его геометрию заново. Короткий пробник может не повторить охлаждение высокой детали, поэтому его успех не подтверждает весь заказ.
5. Меняйте один фактор и проверяйте повтор
Редакционный протокол: выберите один подозрительный фактор — например, обдув детали — и измените только его в разрешённых пределах профиля. Сохраните материал, ориентацию и остальные параметры. После охлаждения сравните одинаковые участки: появилась ли снова щель, на какой высоте, сохранились ли размеры и качество соседних стенок? Запишите исходное и новое значение, а не только впечатление «стало лучше».
Ожидаемый результат — непрерывная стенка без прежней трещины на повторном образце. Если проблема остаётся, верните неудачную настройку и проверьте следующий фактор. Не делайте серию всё более горячих печатей без ясного ограничения. При повторных трещинах подготовьте проект, фотографии и журнал для поддержки производителя. Внешний осмотр не заменяет испытание нагруженной детали.