ABS и ASA: как подготовить принтер и рабочее место до первой печати
Переход с PLA на ABS или ASA начинается не с повышения температуры. Сначала проверяют назначение детали, совместимость оборудования и условия работы. Этот урок — подготовительный маршрут с небольшим пробником, а не универсальный профиль и не проект вентиляции. Все изображения — редакционные ИИ-иллюстрации, не реальные испытания или фотографии рекомендованного оборудования.
· 7 минут
1. Сформулируйте, зачем менять материал
Prusa относит ABS к техническим материалам с хорошей вязкостью и температурной стойкостью; среди его недостатков — коробление и потенциально опасные выделения при печати. Для ASA производитель выделяет стойкость к ультрафиолету и применение на улице, но также предупреждает о короблении и выделениях. Эти общие свойства не являются гарантией срока службы любой катушки или любой конструкции.
Практический пример: небольшая наружная коробка для неответственного применения. Запишите условия: солнце, влага, температура, крепления и доступ для обслуживания. Для нагруженной детали, электрооборудования или требований герметичности нужна отдельная проверка конструкции и материала. Если задача — обычный настольный органайзер, переход на более требовательный пластик может вообще не потребоваться.
2. Проверьте всю температурную цепочку
Найдите инструкцию принтера, допустимые температуры хотэнда — узла расплавления нити — и стола, требования к камере и рекомендации производителя катушки. Наличие нужного числа в меню не доказывает совместимость термобарьера, трубки подачи, покрытия и остальных узлов. Профиль должен соответствовать фактическому оборудованию, а не похожей модели из списка.
Не накрывайте открытый принтер случайным коробом и не устанавливайте самодельный нагреватель камеры. Закрытый корпус может менять условия работы электроники и других компонентов. Если производитель не разрешает нужный режим, остановитесь до печати. Численные температуры берите из совместимого профиля конкретного материала с учётом ограничений принтера; в этой статье общего рецепта нет.
3. Разделите удержание тепла и удаление выделений
В рекомендациях Prusa для ABS и ASA одновременно присутствуют вентиляция помещения и отсутствие сквозняка вокруг отпечатка. Это разные задачи: стабильная среда помогает печати, а организация удаления выделений относится к безопасности. Закрытая дверь принтера сама по себе не означает безопасный воздух; слабый запах также ничего не доказывает.
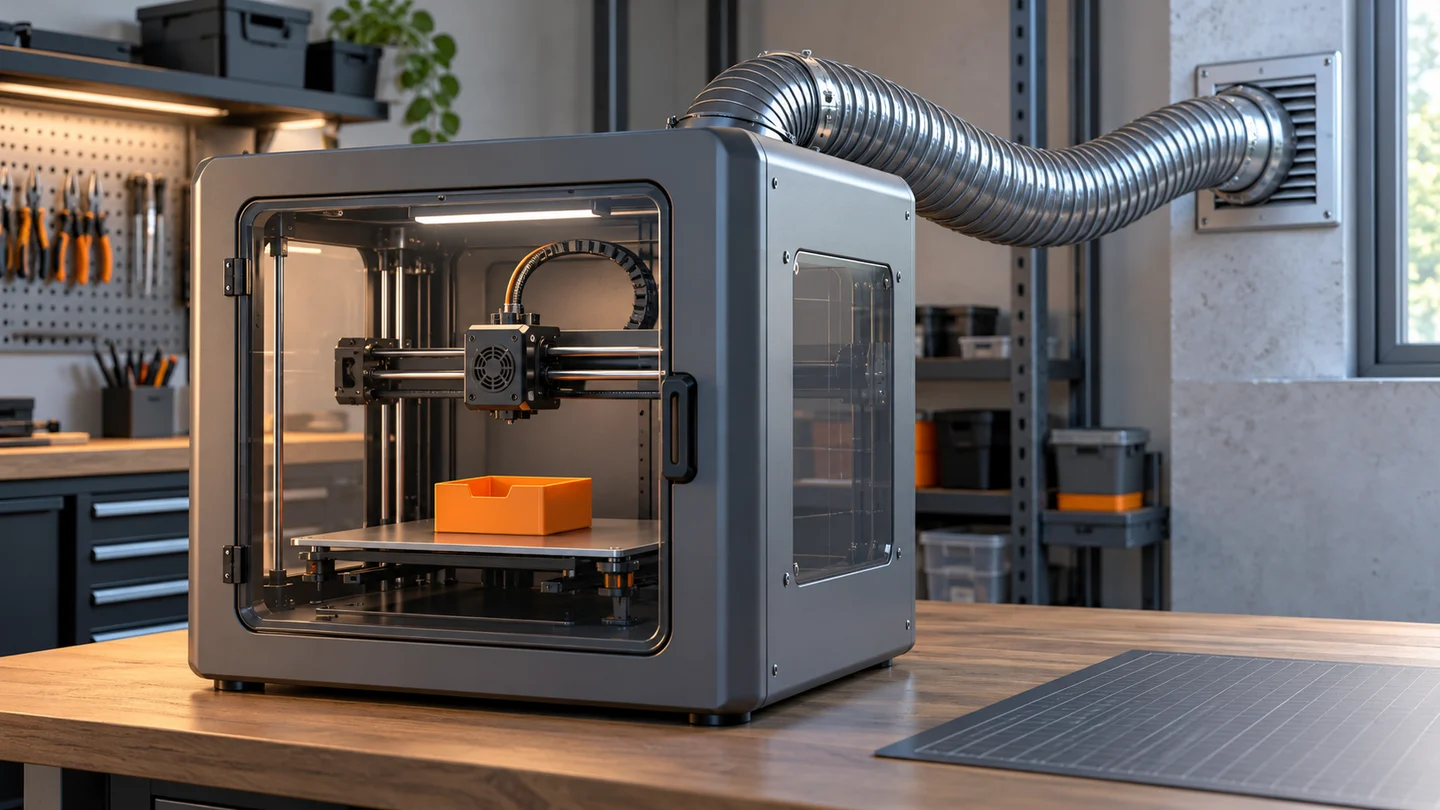
До запуска определите разрешённое место работы, предусмотренное производителем удаление или фильтрацию и порядок обслуживания системы. Не размещайте процесс в спальне или рядом с детьми; при неясных условиях не начинайте. Иллюстрация корпуса с каналом — только пояснение разделения задач, не готовая схема вытяжки. Производительность, вывод воздуха и пригодность фильтра требуют отдельного подбора по инструкции оборудования и паспорту безопасности материала.
4. Подготовьте нить и покрытие без случайной химии
Проверьте упаковку и требования катушки к хранению. Если нужна сушка, используйте совместимую сушилку и режим производителя именно этого состава; не бытовую духовку. Не переносите режим PLA на ABS/ASA. На ёмкости удобно сохранить марку, цвет и дату открытия, чтобы следующий пробник можно было повторить, а не угадывать состояние сырья.
Подготовьте покрытие стола по его инструкции и совместимому профилю материала. Не применяйте произвольные растворители, самодельные смеси и обработку парами ацетона по этому уроку. Если после печати деталь держится слишком сильно, используйте штатный порядок охлаждения и снятия; попытка оторвать горячую модель силой способна повредить поверхность.
5. Сделайте один пробник и оцените углы
После проверки условий создайте в генераторе коробок небольшую низкую коробку без декора и сложной крышки. Сохраните STL, материал, профиль, ориентацию и условия печати. В слайсере проверьте основание и стенки. Смысл первого опыта — получить воспроизводимый образец, а не сразу подтвердить пригодность большого уличного корпуса.
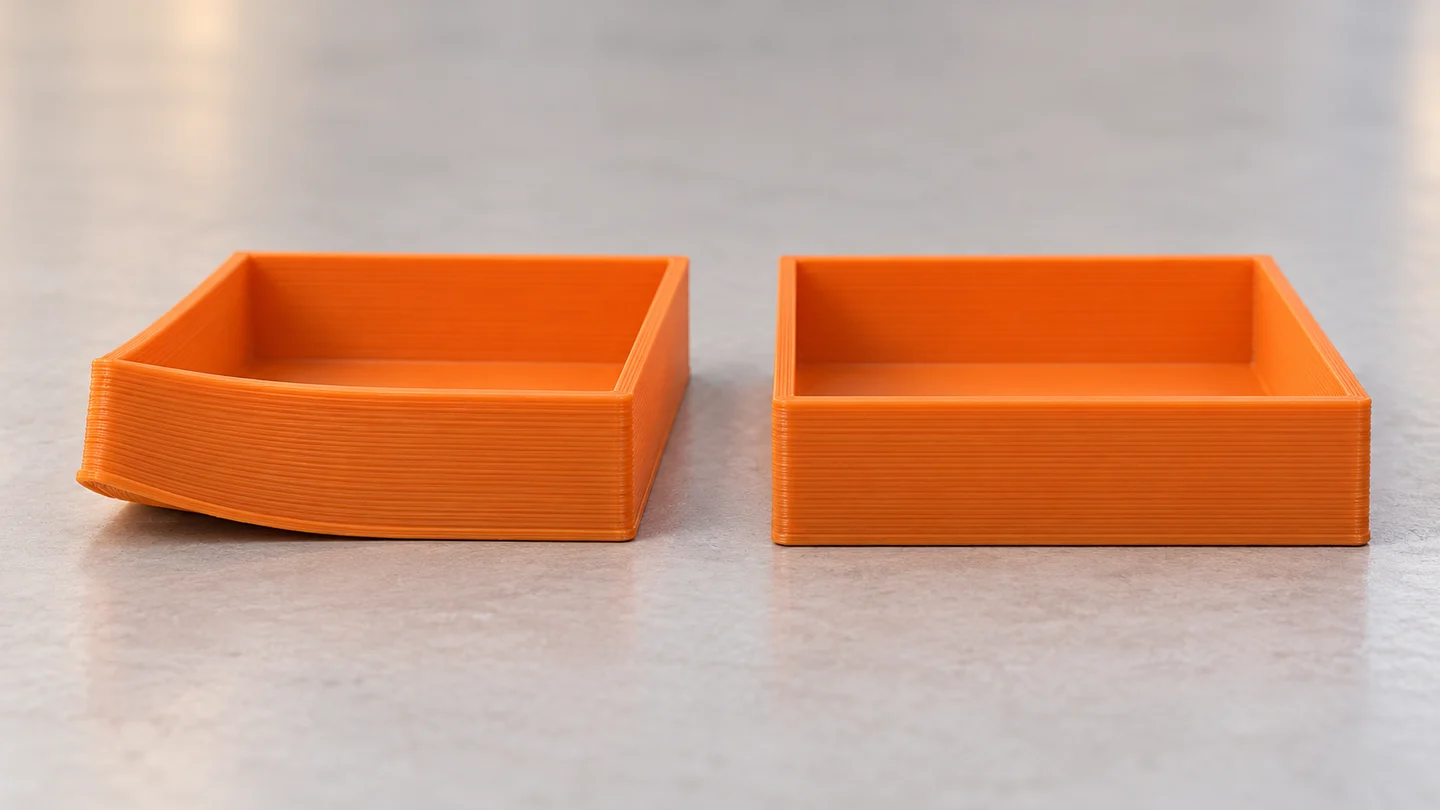
После штатного охлаждения посмотрите, плоское ли дно и не подняты ли углы. На иллюстрации слева показан условный отрыв угла, справа — плоское основание. Если угол поднимается, не меняйте одновременно температуру, обдув, кайму и скорость. По отдельному уроку о короблении выберите один фактор, сохраните копию проекта и повторите тот же пробник. Любые действия остаются в пределах разрешённого режима оборудования.
6. Что считать успешным началом
Ожидаемый результат пробника: основание ровное, стенки непрерывны, размеры и поверхность повторяются в следующей печати. Проверка внешнего вида не подтверждает прочность, стойкость на улице, герметичность или безопасность контакта с продуктами. Перед увеличением коробки отдельно оценивают геометрию, посадки и условия применения.
Сохраните рабочий проект и записи о материале. Если подходящее оборудование или безопасное место пока недоступны, правильный итог подготовки — отложить запуск либо выбрать другой материал под задачу. Это лучше, чем считать закрытый корпус и удачную первую стенку достаточным доказательством.