Pressure advance: как отличить наплыв на углу от шва и настроить проверку
На углах коробки появились утолщения, но одна точка выглядит иначе остальных. Не начинайте с большого случайного значения pressure advance. Сначала отделите шов от поведения подачи на поворотах. Урок относится к Klipper; для других прошивок нужен их собственный порядок настройки.
· 5 минут
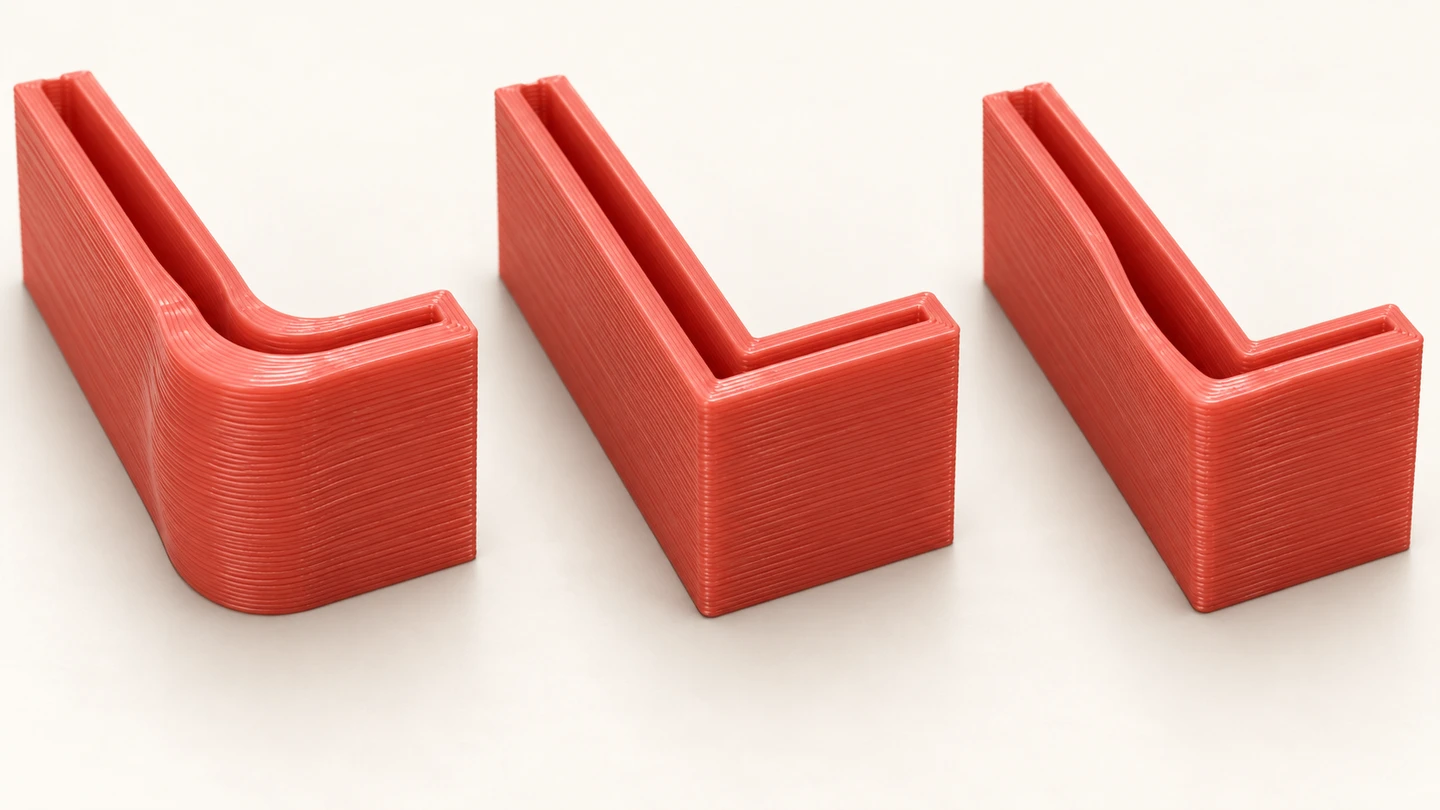
1. Отметьте дефект и положение шва
Pressure advance — компенсация изменения давления в тракте подачи при ускорении и замедлении. Документация Klipper использует качество углов для настройки: слишком малое значение может оставлять наплыв, слишком большое — ухудшать подачу перед углом. Значение зависит от экструдера, сопла и филамента, поэтому чужая удачная цифра не является готовым профилем.
Наш порядок наблюдения: отметьте все углы, затем найдите в предпросмотре место смены слоя. Если отличается только угол со швом, сначала рассматривайте его отдельно. Повторяющиеся волны после поворота и смещение целого слоя тоже не стоит объединять с утолщением угла в один дефект.
2. Подготовьте работающую базу
Сохраните конфигурацию и проект до изменений. Запишите материал, сопло, температуру и действующее значение компенсации. Klipper рекомендует настроить подачу экструдера и температуру до этого теста. Если обычная прямая стенка уже печатается с пропусками, сначала исправьте основную проблему: компенсация углов не заменяет исправный тракт подачи.
Редакционный совет: заведите одну запись опыта с полями «исходное состояние», «единственное изменение» и «результат». Не объединяйте в этот запуск новый пластик, другое сопло и поиск предельной скорости. Иначе даже красивый угол не объяснит, какое изменение помогло.
3. Используйте процедуру именно своей прошивки
Для Klipper откройте официальный раздел Tuning pressure advance целиком и используйте указанную там тестовую модель и порядок. Команды для прямого привода и длинного Bowden различаются. В руководстве есть временные настройки движения и способ возврата к обычной конфигурации; не переносите отдельную команду в другой принтер без понимания процедуры.
Перед запуском проверьте размеры теста и ограничения оборудования. Не запускайте скачанный готовый G-code неизвестного происхождения. Если настройка управляется профилем материала или стартовыми командами, выясните, не перезаписывают ли они выбранное значение. Не пытайтесь одновременно регулировать одну функцию в нескольких местах.
4. Сравните несколько углов
По инструкции Klipper угол со сменой слоя может отличаться от остальных: при выборе результата его рассматривают отдельно. Слишком высокая компенсация также способна вызвать пропуски шагов экструдера при возврате к обычным ускорениям. Это причина остановиться и пересмотреть настройку, а не повысить ток или отключить защиту.
Редакционный критерий: ищите равномерную стенку у нескольких углов без нового истончения. Фотографируйте при одинаковом освещении, не выбирайте победителя только по одному ракурсу. При непонятном результате сохраните исходную настройку и разберите причину, вместо того чтобы объявить максимальное значение лучшим.
5. Подтвердите результат на полезной детали
После завершения официальной процедуры верните обычные условия печати и напечатайте маленькую коробку из генератора 3DPR. Она служит проверкой результата, а не заменой калибровочного теста. Сравните с исходным образцом углы, длинные стенки и место шва; проверьте посадку крышки, если она есть.
Ожидаемое улучшение — менее выраженные наплывы без ухудшения непрерывности стенки. Не обещайте исчезновения всех следов шва и не переносите настройку автоматически на другую катушку. Сохраните проверенное значение вместе с условиями опыта. Редакция описывает порядок проверки, а не результаты собственных физических испытаний.