Объёмный поток: почему принтер не печатает с заданной скоростью
В профиле указана высокая скорость, но слайсер показывает меньше. Это не обязательно неисправность. Разберём ограничение количества расплавляемого пластика на примере PrusaSlicer. Иллюстрация условная; физических испытаний редакция не проводила.
· 5 минут
1. Разделите миллиметры и кубические миллиметры
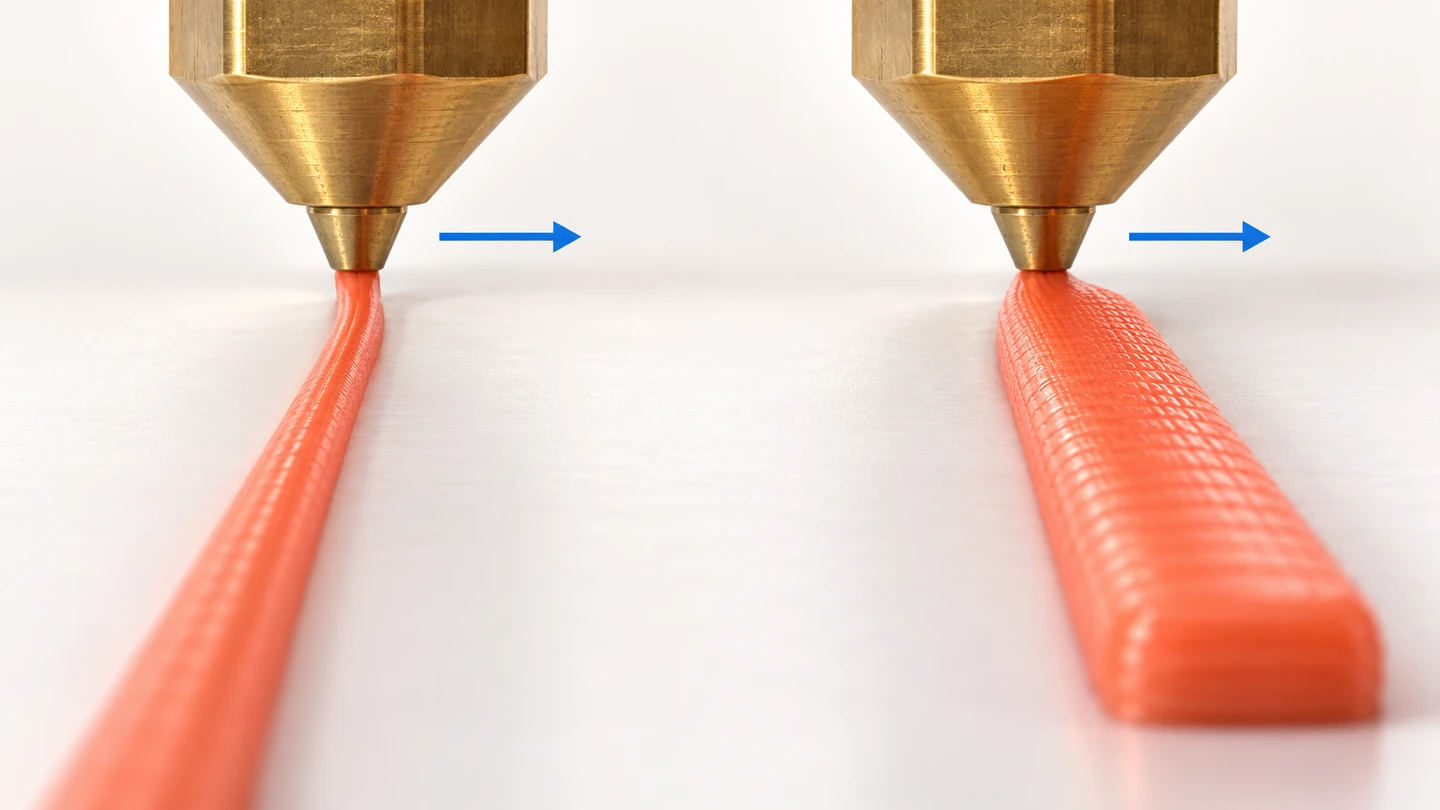
Скорость движения измеряют в мм/с, объёмный поток — в мм³/с: это количество пластика, проходящее через сопло за секунду. По документации Prusa, Max volumetric speed ограничивает требуемый поток при нарезке. При заданной скорости более толстая или широкая дорожка требует больше материала. Слайсер может замедлить движение, чтобы соблюдать ограничение.
Редакционный пример: сравните две дорожки на рисунке. Стрелки одинаковые, но сечение справа больше. Картинка объясняет зависимость, а не даёт размеры для настройки. Не переносите изображённую толщину в профиль и не делайте вывод о допустимой производительности своего хотэнда по внешнему виду сопла.
2. Найдите действующее ограничение
В PrusaSlicer настройка есть и в профиле печати, и в профиле материала; действует более строгое из ненулевых ограничений. Ноль отключает соответствующий предел, а не означает безопасную автоматическую калибровку хотэнда. На скорость также влияют ограничения конкретных типов линий и охлаждения. Поэтому одна цифра скорости не описывает весь объект.
Откройте копию сохранённого проекта. Запишите выбранные принтер, сопло и материал, а затем найдите оба значения объёмного ограничения. Для начала используйте проверенный профиль производителя. Не повышайте лимит только потому, что хочется сократить прогноз времени: сначала нужно понять, какой именно предел сработал.
3. Проверьте в предпросмотре длинную стенку
Редакционный порядок: нарежьте небольшой органайзер из генератора коробок и включите отображение скорости и объёмного расхода, если оно доступно в вашей версии. Выберите длинный прямой участок стенки, затем сравните его с маленьким верхним слоем. Запишите значения и сделайте снимок предпросмотра.
В отдельной копии измените только запрошенную скорость этого типа линий и нарежьте снова, пока без печати. Если реальная расчётная скорость не выросла, ищите активный предел. Если замедление возникает только на коротких слоях, отдельно проверьте охлаждение. Не объявляйте лимит плавления причиной любого медленного участка.
4. Не лечите нехватку подачи лишним пластиком
Если на обычной печати появились пропуски, сначала вернитесь к известному рабочему профилю. Щелчки подачи, засор, влажный материал и другие причины требуют отдельной диагностики. Увеличение общего множителя экструзии не является способом проверить способность хотэнда плавить больше материала. Не меняйте одновременно температуру, скорость и множитель.
Для контрольной печати выберите небольшой объект с тем же материалом и соплом. Сравнивайте исходный профиль и вариант с меньшей требуемой скоростью, сохранив остальные условия. При сбое подачи остановите задание штатно. Не превышайте ограничения оборудования и не отключайте температурные защиты ради эксперимента.
5. Оцените качество, а не только минуты
После остывания проверьте непрерывность стенок и одинаковые участки поверхности. Сохраните прогноз слайсера отдельно от фактической длительности. Ожидаемый результат упражнения — понимание сработавшего ограничения и стабильная подача; не обязательное ускорение. Один удачный маленький образец не доказывает надёжность предельного режима на большой детали.
Запишите профиль, материал, сопло и выбранное ограничение рядом с результатом. При смене этих условий вернитесь к проверке. Если замедление объясняется охлаждением или геометрией, оставьте объёмный лимит в покое и исследуйте соответствующую причину.