Prusa выпустила HT Hotend до 400 °C: почему важна не только температура сопла
Объявление от 21 октября посвящено CORE One+/L+, новым листам HighTemp и техническим пластикам. Разбираем несовместимость с INDX, ограничения камеры и подготовку материала.
Публикация 3DPR:
Дата на странице официального объявления; публикация на 3DPR — 27 октября:
Что изменилось и когда это объявлено
Prusa сообщила о выпуске HT Hotend для CORE One+/L+ с температурой сопла до 400 °C. В том же объявлении представлены листы HighTemp для этих моделей и расширение ассортимента высокотемпературных материалов. Страница датирована 21 октября; наша публикация выходит 27 октября. Это не анонс сегодняшнего дня и не первое упоминание разработки: здесь важна заявленная доступность обновления.
Производитель прямо указывает несовместимость HT Hotend с INDX. Поэтому нельзя выбирать обновление только по названию семейства принтера: перед заказом необходима проверка точной комплектации. Мы не заявляем текущие складские остатки, цену или срок доставки — эти условия нужно проверять отдельно при покупке.
Почему 400 °C не означает универсальную печать любым полимером
Хотэнд — узел нагрева и плавления нити. Его предел не равен допустимой температуре камеры или гарантированной пригодности всего принтера для конкретного изделия. Prusa отдельно называет камеру с пределом 60 °C ограничением для части более требовательных материалов. Это важнее рекламного сравнения одного максимального числа.
Редакционный вывод: сопоставлять нужно всю цепочку — точную марку пластика, штатный профиль, возможности камеры, покрытие стола и вентиляцию. Удачная печать маленькой детали ещё не обещает такой же результат на большой плоской панели. Не повышайте программные ограничения обычного хотэнда ради повторения новости: речь об официальном аппаратном обновлении, а не о снятии защиты в прошивке.
Новый лист и сухая подача решают разные задачи
В объявлении есть предупреждение: HighTemp не является универсальной заменой всем печатным поверхностям, стандартные материалы могут держаться на нём плохо. Подбирать лист нужно под конкретную марку, а не по принципу «более дорогой значит лучший». Производитель также подчёркивает необходимость подготовки к влаге и отвода выбросов при работе с высокотемпературными пластиками.
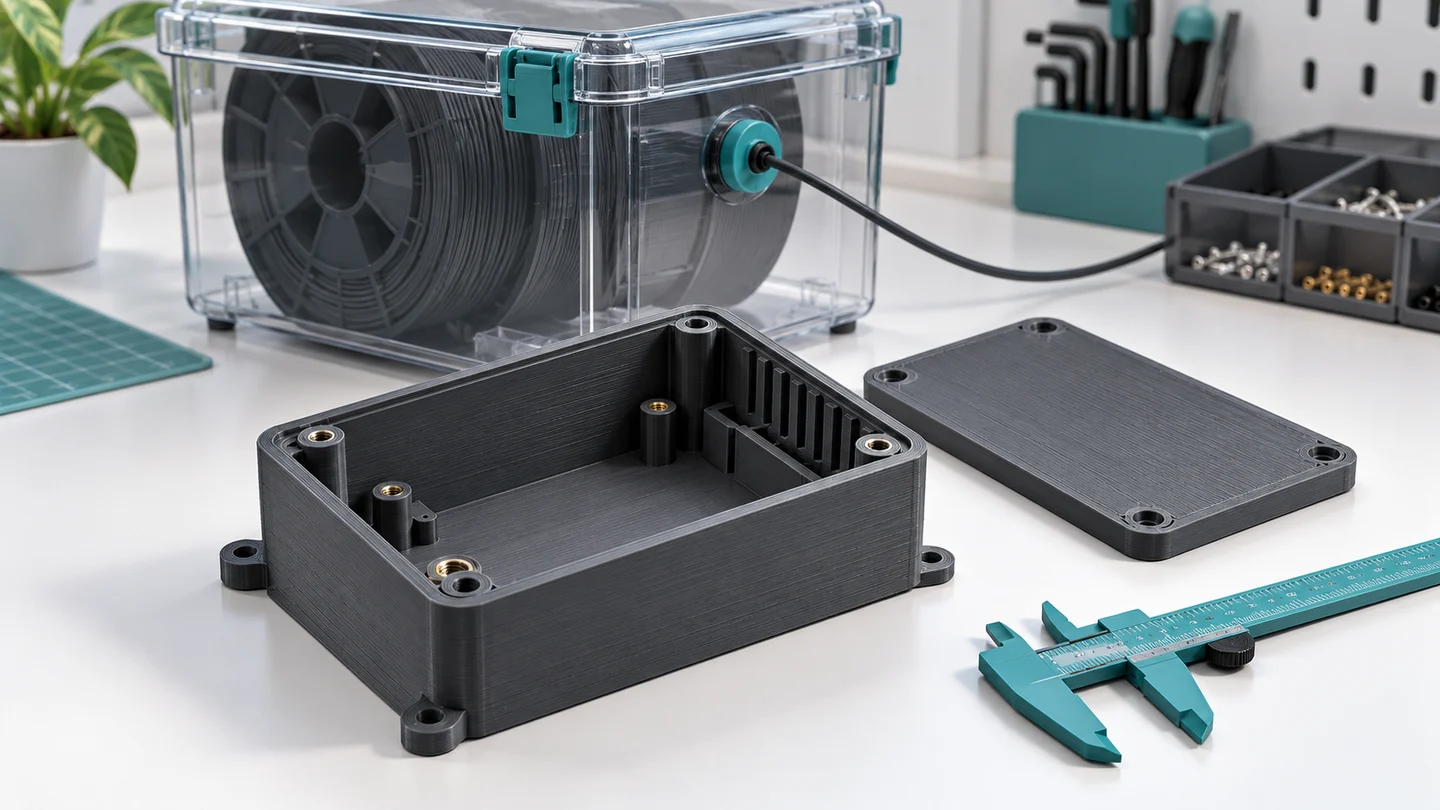
Практическое различие: сушка удаляет уже накопленную влагу по процедуре материала, а закрытый бокс помогает ограничить её повторное поглощение. Наличие прозрачного короба не делает его активной сушилкой. Отдельно проверьте требования производителя к фильтрации и вентиляции; запах и закрытая дверца не являются способом оценки безопасности воздуха.
Что проверить на своей модели до перехода на технический материал
Для небольшой неответственной коробки сначала удобно проверить геометрию доступным штатным пластиком: положение стенок, доступ к крепежу, посадку крышки и габариты. Основу можно сделать в генераторе коробок. Такой опыт уменьшает неопределённость формы, но не подтверждает термостойкость или прочность будущего изделия из другой марки.
Сохраните модель и список нужных свойств отдельно от профиля печати. Если задача действительно требует высокой температуры или химической стойкости, дальше нужны паспорт выбранного материала и проверка конкретного процесса. Не переносите результаты ручной примерки на горячие, пищевые, медицинские или ответственные узлы. Главная польза обновления — расширение штатных возможностей совместимого оборудования, а не отмена этих проверок.