Как сделать вентиляционную решётку по своим размерам и напечатать её на 3D-принтере
У старой решётки сломалась рамка, для шкафа вырезали нестандартный проём или готовая модель не садится на трубу? В редакторе 3DPR можно построить цельную круглую или прямоугольную решётку по фактическому замеру. Разберём, что измерять, как сделать пробник, чем отличаются ламели и перфорация и в каких случаях печатная деталь не подходит.
· 10 минут · Редакция 3DPR
1. Выберите форму и способ установки
Для круга нужен диаметр, для прямоугольника — ширина, высота и, если углы скруглены, их радиус. Введите размеры именно в той плоскости, где будет крепиться деталь. Отдельно измерьте доступную глубину: патрубок не должен упереться в уступ, винт или другой элемент.
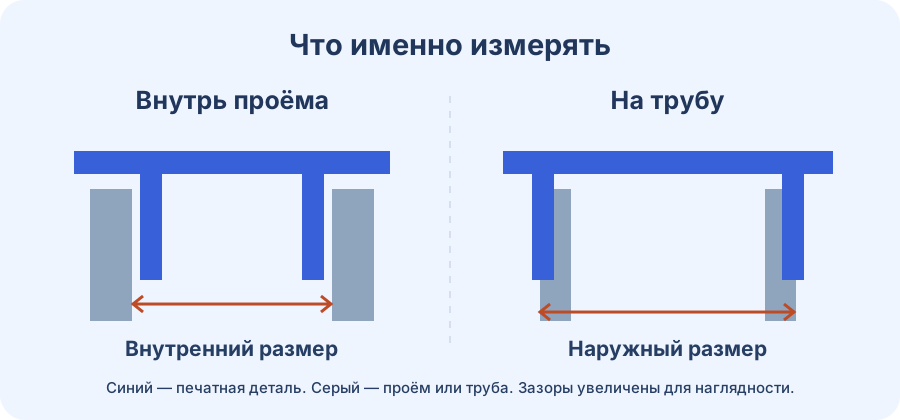
«Внутрь» — патрубок заходит в отверстие. Вводите внутренний размер проёма; редактор уменьшит наружный размер патрубка на два зазора, по одному с каждой стороны. «На трубу» — патрубок надевается снаружи. Вводите наружный размер трубы; редактор увеличит внутреннюю посадку патрубка на два зазора. Для оценки просвета можно дополнительно ввести внутренний размер трубы.
«Накладка» — лицевая деталь без патрубка. Введите размер открытого проёма. Проверьте, что вокруг есть ровная опора под рамку и крепёж. Если у старой панели сохранился корпус, измерьте проём отдельно: наружный размер панели и место, куда она входит, обычно не совпадают.
2. Используйте типоразмер как подсказку, а не как готовый замер
Надпись на трубе помогает выбрать стартовое значение, но не заменяет измерение. В круглых каналах европейских серий встречаются Ø80, 100, 125, 150, 160 и 200 мм. У британских плоских каналов встречается 110 × 54 мм, у других серий — 110 × 55 или 122 × 60 мм. Такие размеры не стоит округлять или считать взаимозаменяемыми.
При замере круглого отверстия снимите размер в двух перпендикулярных направлениях и проверьте его на посадочной глубине. Для прямоугольника измерьте обе стороны в нескольких местах; выступы, угловые скругления и перекосы могут остановить деталь раньше, чем сработает номинальный зазор. Если сечение явно овальное или неровное, не пытайтесь посадить круглый патрубок с усилием: в редакторе нет формы под произвольный криволинейный проём. Рассмотрите накладку, если вокруг есть опора.
Дюймовый пресет пересчитывает номинал: 4″ = 101,6 мм, а 6″ = 152,4 мм. Это не гарантия, что наружный или внутренний размер конкретного патрубка совпадёт с пересчётом. Обозначение 4″ × 10″ встречается и у напольных регистров: оно приведено для распознавания проёма, а не для печати заслонки, на которую наступают.
| Группа изделий | Примеры | Что перепроверить |
|---|---|---|
| Круглые каналы и патрубки | Ø80 / 100 / 125 / 150 / 160 / 200 мм | Внутренний или наружный диаметр указан на детали |
| Плоские каналы | 110 × 54; 110 × 55; 120 × 60; 122 × 60; 204 × 60; 220 × 90 мм | Обе стороны, скругление и принадлежность к серии |
| Дюймовые системы | 4″, 6″; 4″ × 10″ | Фактический замер и глубина посадки |
3. Настройте зазор, стенку патрубка и крепёж
Зазор в редакторе задан на сторону. Например, при фактическом внутреннем диаметре 100 мм и зазоре 0,4 мм наружный диаметр вставного патрубка будет 99,2 мм. Это пример расчёта, а не профиль для любого принтера. Если патрубок надевается на трубу Ø100,0 мм с таким же зазором, его внутренний диаметр будет 100,8 мм.
Параметр «Стенка патрубка» меняет толщину кольца. При посадке внутрь чрезмерно толстая стенка сужает проход; при посадке поверх трубы она увеличивает наружный габарит. Ширина рамки отвечает за перекрытие проёма и место вокруг винтов. Толщина лицевой части определяет глубину прорезей и общую высоту модели, а глубина патрубка — насколько далеко он входит в проём или заходит на трубу.
Для круглой модели доступна пара отверстий под винты. Для прямоугольной — пара или четыре отверстия. Введите диаметр и расстояние между центрами, а не между соседними краями отверстий. Редактор проверяет запас пластика вокруг отверстий и не даёт пересечь патрубок. Отдельно приложите к месту установки головку винта или шайбу: редактор не проверяет их размер и состояние основания.
4. Сравните ламели и круглые отверстия
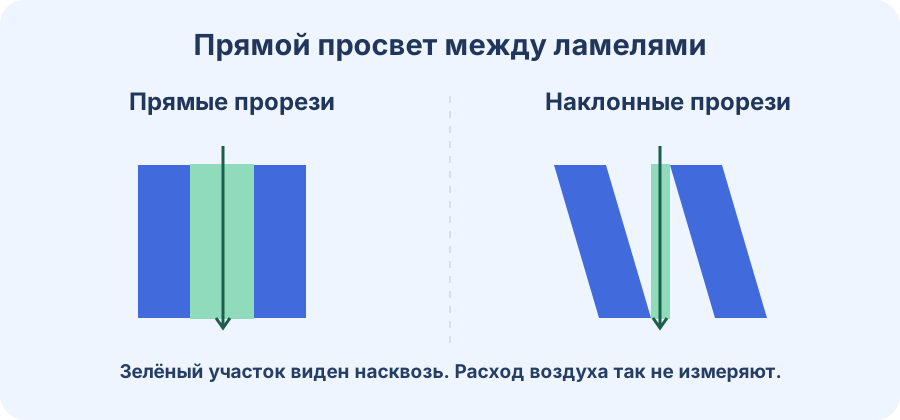
Ламели — это неподвижные полосы, разделённые прорезями. Их можно расположить горизонтально или вертикально. Шаг — расстояние от одной полосы до следующей. При том же шаге более широкая ламель оставляет более узкую прорезь. Угол отсчитывается от прямого канала сквозь панель: при нуле прорези прямые, а при наклоне часть просвета скрывается, если смотреть строго спереди. Здесь нет поворотных жалюзи, обратного клапана или фильтра.
Перфорация — круглые сквозные отверстия, расположенные со смещением соседних рядов. Редактор добавляет только те отверстия, которые целиком помещаются в проёме с запасом. Если нужно больше прямого просвета, сравните меньший шаг или больший диаметр, не истончая перемычки до размеров, которые не прорежет слайсер. Предельная проверка в редакторе — геометрическая, она не рассчитывает прочность.
Переключите виды «Спереди» и «Сзади»: так проще увидеть рисунок и патрубок. Затем сравните прямой просвет в см². Процент берётся от сечения проёма в модели, а не от площади всей лицевой панели. При посадке поверх трубы без её внутреннего размера это приблизительная оценка по наружному размеру. Реальный расход, падение давления, шум и защиту от воды определяют отдельными испытаниями, а не по площади на экране.
5. Сделайте пробную посадку и проверьте STL в слайсере
Скачайте пробник, если выбрали «Внутрь» или «На трубу». Это короткое кольцо или рамка того же посадочного сечения и толщины стенки, без лицевой панели. Оно меньше по высоте, но не по ширине. Печатайте тем же материалом и профилем, что и основную деталь. Пробник должен входить или надеваться без принуждения и с подходящим для крепления люфтом.
Если пробник заедает только кромкой у стола, сначала проверьте расплющенный первый слой. Если заедает на всей высоте — перепроверьте замер и измените только зазор, сохранив остальные настройки. Короткий пробник не проверяет, хватит ли глубины для длинного патрубка и не встретится ли на пути уступ.
Затем откройте STL в слайсере в миллиметрах. В редакторе лицевая сторона уже ориентирована вниз. Просмотрите первые слои, прорези, отверстия винтов и переход от рамки к патрубку. На наклонных прорезях слайсер может показать нависания или поддержки; если их нельзя аккуратно убрать, сравните вариант с меньшим углом или прямыми отверстиями.
В редакторе можно ввести рабочую ширину и глубину стола и оставить запас с каждой стороны. При выходе за эти размеры скачивание остаётся доступным, но файл не уменьшается автоматически: масштабирование поменяло бы посадку и крепёж. Используйте подходящий стол или пересмотрите конструкцию и снова проверьте габариты с каймой в слайсере.
Пример: вставная решётка для мебельного проёма
Допустим, в боковой стенке мебели есть круглое отверстие Ø100 мм, ровное по всей глубине посадки. В редакторе выберите «Круг» и «Внутрь», введите 100 мм. Начните с зазора на сторону 0,4 мм, стенки 2,4 мм, глубины патрубка 12 мм, рамки 12 мм и лицевой части 4 мм. Проверьте, что за стенкой действительно свободны хотя бы 12 мм.
Выберите горизонтальные ламели с шагом 12 мм, шириной 3,2 мм и углом 20°. Получится решётка с лицевым диаметром 124 мм и общей высотой 16 мм; наружный диаметр пробника — 99,2 мм. Это ожидаемые размеры цифровой модели, не результаты физического замера. Если пробник не подходит, поправьте зазор и постройте модель заново.
Способ крепления выбирайте по месту. Если нужны винты, сперва проверьте, что за отверстиями будет сплошной материал, а не пустота. Для лёгкой решётки вокруг неточных краёв проще может оказаться накладка. Материал подбирайте по температуре и влажности в месте установки, указываемым производителем ограничениям и требованиям к самой вентиляции.
Где печатная решётка не заменяет штатную
Генератор предназначен для ненагруженных задач с обычным воздухом: например, мебельный проём или декоративная панель некритичного участка. Он не рассчитывает работу системы и не даёт допуска для вентиляции газового оборудования, притока воздуха для горения, дымоходов, дымоудаления и противопожарных конструкций. Не ставьте печатную решётку на проходной пол или туда, где на неё опираются.
Не применяйте этот STL для горячего выброса кухонной вытяжки или сушильной машины. У таких систем есть отдельные требования к каналу и выводу. На сушильных машинах сетка или мелкая перфорация также может собирать ворс. Если у штатной решётки есть установочные или сертификационные требования, используйте предписанную замену, а не самодельную деталь.
Чек-лист перед печатью
Цель примерки — подтвердить, что деталь подходит к проёму без принуждения, у крепежа остаётся опора, а слайсер показывает нужные отверстия сквозными. Полную модель печатайте только после этих проверок.