Резьбовые вставки в 3D-печати: как установить без трещин и перекоса
Винт, который регулярно выкручивают, удобнее соединять с металлической резьбой, а не каждый раз врезать в пластик. Но сама вставка не исправит тонкую стойку и неверное отверстие. Разберём последовательность на отдельном пробнике для небольшой бытовой коробки. Это редакционный порядок проверки, а не отчёт о проведённых испытаниях.
· 7 минут
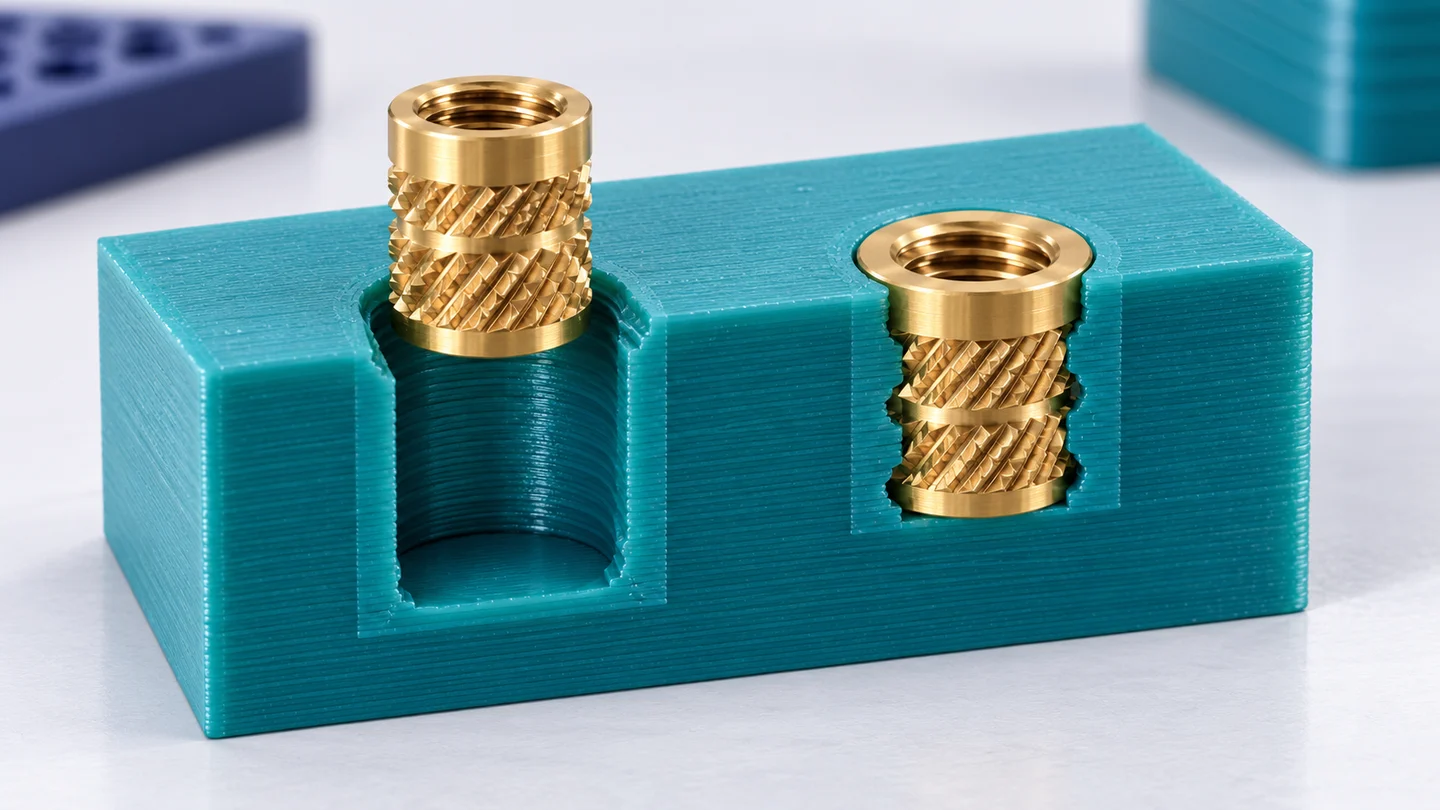
1. Выберите вставку и найдите её чертёж
Термовставка — металлическая втулка с внутренней резьбой и рельефной наружной поверхностью. При штатной установке нагретая втулка входит в размягчённый термопластик. После охлаждения пластик удерживает наружный рельеф. Обозначение M3 относится к резьбе винта, а не к диаметру посадочного отверстия: две разные вставки M3 могут требовать разной геометрии.
Редакционный порядок: запишите артикул, наружный диаметр, длину, рекомендованное отверстие и материал детали. Возьмите размеры из чертежа именно этого изделия, а не из случайной таблицы для похожей втулки. Если чертежа нет, не начинайте сразу с готового корпуса: сначала получите рекомендации поставщика. Винт тоже подбирайте по длине, чтобы он не упирался в дно глухого отверстия.
2. Проверьте стойку, а не только диаметр отверстия
Вокруг отверстия нужен реальный объём пластика. Откройте послойный предпросмотр и проследите оболочку стойки на всей высоте втулки. Если вокруг неё остались тонкие дуги и пустоты, установка может деформировать стенку. Универсальное правило «заполнение 100%» не заменяет достаточную геометрию. Руководство ME Design Lab отдельно рекомендует учитывать периметры вокруг вставок.
Для корпуса из генератора коробок сначала сохраните исходную модель. Генератор даёт основу корпуса, но не рассчитывает автоматически посадку термовставок: стойки и отверстия нужно спроектировать в редакторе модели. Перед обработкой целого корпуса сделайте маленький отдельный фрагмент с такой же толщиной стенок и ориентацией. Глубину и запас пластика под отверстием согласуйте с чертежом вставки и длиной винта.
3. Подготовьте безопасное рабочее место
Нужен исправный инструмент с регулировкой температуры и совместимой установочной насадкой. Закрепите остывший пробник на устойчивой негорючей поверхности. Держите руки вне направления движения горячего инструмента, обеспечьте вентиляцию по требованиям пластика и инструмента, уберите легковоспламеняющиеся предметы. Горячая латунь может выглядеть так же, как холодная: не проверяйте её пальцами.
Начальный режим берите из инструкции конкретной вставки с учётом материала детали и возможностей инструмента. Не переносите температуру сопла напрямую на любую установочную насадку: отличаются теплопередача, масса и время контакта. Мы не предлагаем универсальную температуру. Если инструмент не позволяет управляемо выполнить процедуру производителя, остановитесь и подберите подходящий способ соединения.
4. Сначала установите одну втулку в пробник
Следуя инструкции вставки, направляйте её по оси отверстия и дайте нагреву выполнить работу. Не пытайтесь продавить холодную или заклинившую втулку большим усилием. Если край стойки выгибается, пошла трещина или ось заметно ушла в сторону, прекратите установку безопасно. Не выправляйте горячую деталь руками и не продолжайте только потому, что вставка почти дошла до поверхности.
После полного охлаждения осмотрите пробник. Запишите симптом и измените в следующем образце одну причину: посадку, толщину стойки либо процедуру нагрева. Слишком свободное отверстие, нехватка окружающего пластика и перекос требуют разных решений. Не используйте уже размятый пробник для оценки новой настройки: повторный нагрев изменяет исходные условия и затрудняет сравнение.
5. Проверьте соединение без разрушительного испытания
Подходящий винт должен входить ровно, без попытки нарезать новую резьбу и без упора в дно. Сначала наживите его рукой. Применяйте момент затяжки только если он задан для вашего узла; не затягивайте «до упора посильнее». При вращении вставки, трещинах или перекосе соединение не прошло проверку. Дополнительный клей не исправляет автоматически неверную посадку.
Ожидаемый результат — втулка по оси, целая стойка и повторяемая сборка небольшого неответственного корпуса. Успешное закручивание не определяет допустимую нагрузку и не исключает последующую ползучесть пластика. Для крепления тяжёлых предметов, оборудования над людьми и иных ответственных узлов нужны отдельные расчёты и испытания; этот бытовой пробник их не заменяет.